 EN
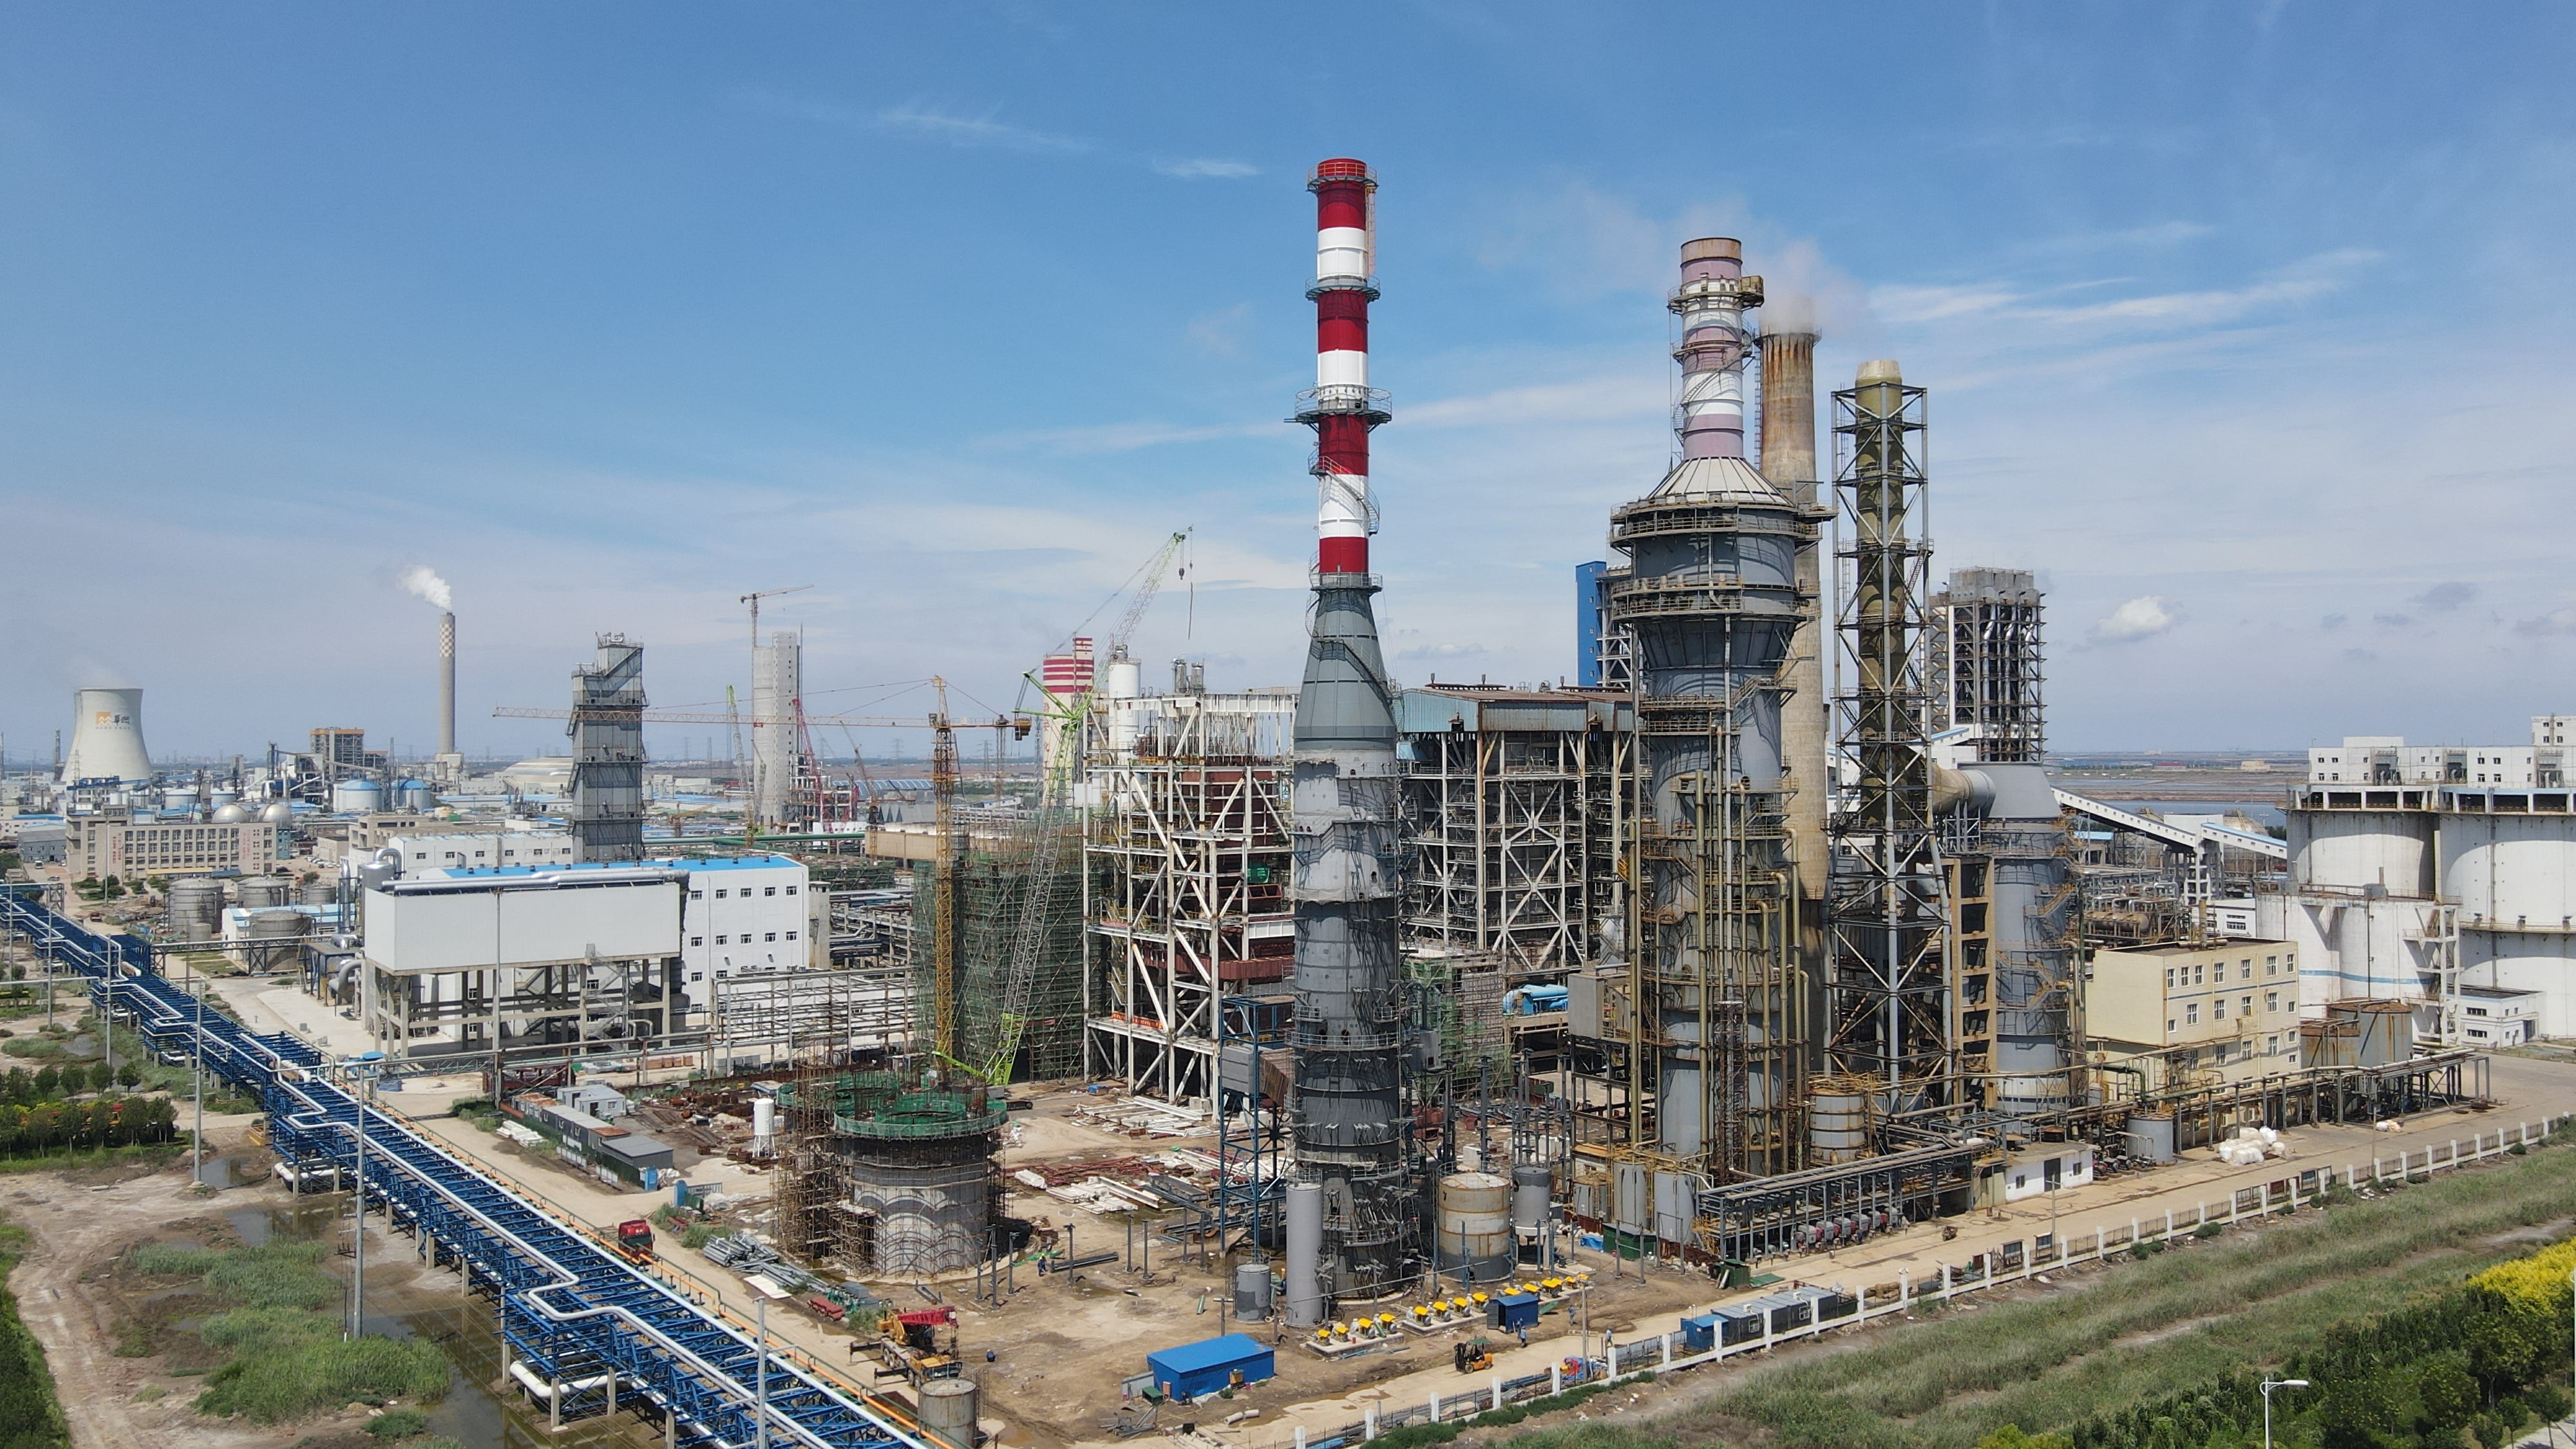
Seit Jahrzehnten ist die Kalkstein-Gips-Technologie der dominierende Ansatz zur Rauchgasentschwefelung in China. Die Ammoniak-Entschwefelung hingegen hat aufgrund ihres Potenzials, eine effiziente Schwefeldioxid-Entfernung mit einer Rückgewinnung von Ressourcen zu verbinden, zunehmendes Interesse geweckt. Trotz dieser Vorteile war ihre Einführung historisch gesehen durch mehrere technische Herausforderungen eingeschränkt.
Dieses Bild verändert sich gerade.
Fortschritte bei der Verfahrensgestaltung, der Geräteentwicklung und der Betriebssteuerung tragen dazu bei, dass die ammoniakbasierte Rauchgasentschwefelung langjährige technische Hindernisse überwindet. MingSheng Environmental Protection arbeitet seit mehr als zehn Jahren in diesem Bereich, hat ihre Technologie über sieben Entwicklungsstufen weiterentwickelt und ihre Anwendungen auf eine breite Palette industrieller Sektoren ausgeweitet.
Diese Entwicklung ist von Bedeutung für Anlagenbetreiber, die nach Wegen suchen, Emissionsvorgaben, Betriebskosten und langfristige Umweltleistung miteinander in Einklang zu bringen.
Warum hat die Ammoniak-Entschwefelung so lange gebraucht, um Fuß zu fassen?
Die Ammoniak-Entschwefelung weist mehrere attraktive Merkmale auf. Das Verfahren kann relativ kompakt gestaltet werden, nutzt Ammoniak zur Absorption von Schwefeldioxid und ermöglicht die Rückgewinnung von Schwefel in Form von Ammoniumsulfat – einem wertvollen, düngemittelbezogenen Produkt.
Im Vergleich zu Kalkstein-Gips-Systemen bietet es zudem das Potenzial, den Entsorgungsbedarf für Gips zu verringern und einige der mit kalciumbasierten Verfahren verbundenen Abwasserbehandlungsherausforderungen zu vermeiden.
Diese Vorteile führen jedoch nicht automatisch zu einem zuverlässigen industriellen Betrieb. Die Technologie muss praktische Herausforderungen bewältigen, darunter Aerosolbildung, Ammoniak-Verlust („ammonia slip“), stabile Leistung unter hochstaubbelasteten Bedingungen sowie eine wirksame Behandlung von Rauchgas mit hohen Schwefeldioxidkonzentrationen.
Auch die Oxidationseffizienz und die Kontrolle der sichtbaren Abluftfahne stromabwärts des Absorbers sind wichtige Aspekte bei der Systemauslegung.
Für industrielle Anwender stellt sich nicht die Frage, ob eine Technologie theoretisch vielversprechend aussieht. Entscheidend ist vielmehr, ob das System unter realen Betriebsbedingungen zuverlässige Leistung erbringt, die Emissionsanforderungen erfüllt und die gesamten Betriebskosten kontrolliert.
Sieben Generationen der Technologieentwicklung
MingSheng Environmental Protection hat ihre ammoniakbasierte Rauchgasentschwefelungstechnologie über sieben Entwicklungsstufen kontinuierlich verfeinert.
Die Arbeiten konzentrierten sich auf mehrere technische Herausforderungen, die die Ammoniakentschwefelung historisch eingeschränkt haben – darunter die Behandlung schwefelreicher Rauchgase, die Anpassung an große Gasvolumina, die Steigerung der Oxidationseffizienz, die Kontrolle von Aerosolen sowie das Management von Ammoniak-Überschuss (ammonia slip).
Dies sind keine isolierten Konstruktionsaspekte. Sie beeinflussen vielmehr die Gesamtleistung des FGD-Systems – von der Gas-Flüssig-Kontaktierung und der Reaktionseffizienz bis hin zu den Emissionen im Abgasstrom und zur betrieblichen Stabilität im Tagesgeschäft.
Die Technologie wurde in der chemischen Produktion, der Stromerzeugung, der Stahlherstellung, der Kohlenstoffmaterialherstellung, der Papierherstellung und der Verkokung eingesetzt. Diese breite Anwendungspalette spiegelt die Notwendigkeit wider, die Prozesskonfigurationen an unterschiedliche Gaszusammensetzungen, Betriebsbedingungen und Produktionsanforderungen anzupassen.
Für einen Hersteller von Rauchgasentschwefelungsanlagen (FGD-Systemen) ist die Herausforderung daher umfassender als lediglich die Lieferung eines Absorbers oder einer Ausrüstungseinheit. Prozessdesign, Geräteintegration, Regelungsstrategie und Inbetriebnahme tragen alle zum endgültigen Ergebnis bei.
Die Wirtschaftlichkeit: Über die Erstinvestition hinausblicken
Die wirtschaftliche Bewertung der Ammoniak-Entschwefelung sollte über den gesamten Betriebszyklus erfolgen und nicht allein auf dem Vergleich der Gerätekaufpreise beruhen.
Die Kapitalinvestition stellt nur einen Teil der Berechnung dar. Auch die Betriebskosten, Wartungsaufwendungen, Handhabung der Nebenprodukte, Abwassermanagement sowie der potenzielle Wert der rückgewonnenen Produkte sind entscheidend.
Ein wichtiger Unterschied liegt beim Nebenprodukt.
Die Kalkstein-Gips-Entschwefelung erzeugt Gips, dessen weitere Verwertung oder Entsorgung je nach Qualität und lokalen Marktbedingungen erforderlich sein kann. Bei der Ammoniak-Entschwefelung entsteht Ammoniumsulfat, das – sofern es die erforderlichen Produktspezifikationen erfüllt – in der Düngemittelproduktion eingesetzt werden kann.
Dies schafft eine mögliche Route für die Rückgewinnung von Schwefelressourcen. Statt den aus dem Rauchgas entfernten Schwefel ausschließlich als Schadstoff zu betrachten, der verwaltet werden muss, kann der Prozess ihn in ein Material mit kommerzieller Verwendbarkeit umwandeln.
Der tatsächliche wirtschaftliche Nutzen hängt von Faktoren wie dem Ammoniakverbrauch, dem Energieeinsatz, der Anlagenauslegung, den lokalen Absatzmärkten für Nebenprodukte sowie den Kosten des bestehenden Aufbereitungssystems ab. Diese Faktoren sind für jedes Projekt einzeln zu bewerten und dürfen nicht pauschal für alle Anwendungen als identisch angenommen werden.
Da sich die einheimische Technologie weiterentwickelt, werden ammoniakbasierte Systeme unter bestimmten Betriebsbedingungen zunehmend wettbewerbsfähiger. Für einige Projekte können sie eine attraktive Alternative zur herkömmlichen Kalzium-Entschwefelung darstellen.
Kombination von Entschwefelung mit SCR-Entstickung
Ein weiterer möglicher Vorteil ist die Möglichkeit, die Ammoniak-Entschwefelung mit einem System zur selektiven katalytischen Reduktion (SCR) zur Entstickung zu koordinieren.
Beide Verfahren nutzen Ammoniak, obwohl ihre Reaktionsmechanismen und Betriebsanforderungen unterschiedlich sind. Wo Konfiguration und Sicherheitskonzept des Prozesses dies zulassen, kann eine integrierte Ammoniakversorgung dazu beitragen, Teile des Gesamtsystems zu vereinfachen und den verfügbaren Raum effizienter zu nutzen.
Dies kann insbesondere bei der Modernisierung älterer Kessel oder industrieller Anlagen relevant sein, bei denen der verfügbare Platz begrenzt ist.
Die Integration erfordert jedoch sorgfältiges Engineering. Die Ammoniak-Nachfrage, Lagerung und Handhabung, die Steuerungslogik, Sicherheitsvorkehrungen sowie die Betriebsanforderungen jeder Behandlungsstufe müssen sämtlich berücksichtigt werden. Gemeinsame Infrastruktur sollte nur dort eingesetzt werden, wo die spezifischen Projektbedingungen dies unterstützen.
Eine gut konzipierte Kombination aus Entschwefelung und DeNOx kann Betreiber dabei unterstützen, die Rauchgasreinigung als ein koordiniertes System statt als eine Ansammlung unabhängiger Prozesse zu betrachten.
Anwendungen in verschiedenen Industrien
Ammoniakbasierte Rauchgasentschwefelung ist nicht auf einen bestimmten Typ industrieller Anlagen beschränkt.
Die Technologie von MingSheng wurde in Branchen wie chemischer Produktion, Stromerzeugung, Stahlherstellung, Kohlenstoffmaterialien, Papierherstellung und Kokerei eingesetzt. Jede Branche stellt unterschiedliche Anforderungen hinsichtlich Gasvolumen, Schwefeldioxidkonzentration, Staubbelastung, Betriebszeiten und verfügbarem Installationsraum.
Zum Beispiel kann bei einer Modernisierung eines bestehenden Kraftwerks besonderes Augenmerk auf räumliche Beschränkungen und die Integration in vorhandene Anlagenteile gelegt werden. Ein Chemiewerk weist möglicherweise andere Prozessbedingungen sowie Anforderungen an den Dauerbetrieb auf. Bei der Stahlherstellung oder beim Verkokungsprozess kann die Variabilität der Rauchgasbedingungen Stabilität im Betrieb und Prozesssteuerung besonders wichtig machen.
Die richtige Lösung beginnt daher mit einer detaillierten Bewertung der jeweiligen Anwendung – statt davon auszugehen, dass eine Standardkonfiguration für jede Anlage geeignet ist.
Eine erweiterte Rolle bei nachhaltiger Rauchgasbehandlung
Die Kontrolle industrieller Emissionen wird zunehmend umfassender bewertet. Die Entfernungseffizienz bleibt zwar entscheidend, doch Betreiber berücksichtigen zudem die Ressourcennutzung, das Management von Nebenprodukten, den Energieverbrauch sowie die langfristigen Betriebskosten.
Die Ammoniak-Entschwefelung bietet eine mögliche Kombination aus Schwefeldioxid-Entfernung und Ressourcenrückgewinnung. Ihre zukünftige Entwicklung wird von fortlaufenden technischen Verbesserungen, einem zuverlässigen Betrieb sowie der wirtschaftlichen Leistungsfähigkeit im Einzelfall abhängen.
MingSheng Environmental Protection nutzt jahrzehntelange Erfahrung im Bereich des chemischen Anlagenbaus, um diesen Ansatz voranzutreiben und seine industriellen Anwendungsmöglichkeiten auszubauen.
Für Unternehmen, die ein neues Rauchgasentschwefelungssystem (FGD) bewerten oder eine Modernisierung einer bestehenden Anlage in Erwägung ziehen, verdient die Ammoniak-Entschwefelung eine Bewertung anhand ihrer tatsächlichen technischen und wirtschaftlichen Vorzüge.
Das Ziel besteht nicht lediglich darin, Schwefeldioxid zu entfernen. Vielmehr geht es darum, ein Rauchgasreinigungssystem zu entwickeln, das über die gesamte Betriebszeit hinweg zuverlässige Umweltleistung erbringt und Ressourcen effizienter nutzt.
Inhaltsverzeichnis
- Warum hat die Ammoniak-Entschwefelung so lange gebraucht, um Fuß zu fassen?
- Sieben Generationen der Technologieentwicklung
- Die Wirtschaftlichkeit: Über die Erstinvestition hinausblicken
- Kombination von Entschwefelung mit SCR-Entstickung
- Anwendungen in verschiedenen Industrien
- Eine erweiterte Rolle bei nachhaltiger Rauchgasbehandlung