 EN
Durante décadas, la tecnología de piedra caliza-y yeso ha sido el método predominante para la desulfurización de gases de combustión en China. Por su parte, la desulfurización con amoníaco ha despertado interés por su potencial para combinar una eliminación eficiente del dióxido de azufre con la recuperación de recursos. No obstante, pese a estas ventajas, su adopción históricamente ha estado limitada por varios desafíos de ingeniería.
Esa situación está cambiando.
Los avances en el diseño de procesos, el desarrollo de equipos y el control operativo están ayudando a la desulfurización de gases de combustión basada en amoníaco a superar barreras técnicas de larga data. MingSheng Environmental Protection lleva más de una década trabajando en este campo, mejorando su tecnología mediante siete generaciones de desarrollo y ampliando sus aplicaciones en diversos sectores industriales.
Este cambio resulta importante para los operadores de plantas que buscan equilibrar el cumplimiento de las normas de emisiones, los costos operativos y el desempeño ambiental a largo plazo.
¿Por qué ha tardado tanto la desulfurización con amoníaco en consolidarse?
La desulfurización con amoníaco presenta varias características atractivas. El proceso puede ser relativamente compacto, utiliza amoníaco para absorber dióxido de azufre y permite recuperar azufre en forma de sulfato de amonio, un producto valioso relacionado con fertilizantes.
En comparación con los sistemas de piedra caliza-y yeso, también ofrece la posibilidad de reducir la necesidad de eliminar yeso y evitar algunos de los desafíos asociados al tratamiento de aguas residuales en los procesos basados en calcio.
Sin embargo, estas ventajas no se traducen automáticamente en una operación industrial fiable. La tecnología debe abordar desafíos prácticos, como la formación de aerosoles, la fuga de amoníaco, el rendimiento estable en condiciones de alto contenido de polvo y el tratamiento eficaz de gases de combustión con altas concentraciones de dióxido de azufre.
La eficiencia de oxidación y el control de la formación de estela visible aguas abajo del absorbedor también son consideraciones importantes en el diseño del sistema.
Para los usuarios industriales, la pregunta decisiva no es si una tecnología parece prometedora en teoría, sino si el sistema puede mantener un rendimiento fiable en condiciones reales de operación, cumpliendo al mismo tiempo los requisitos de emisiones y controlando los costos totales de operación.
Siete generaciones de desarrollo tecnológico
MingSheng Environmental Protection ha seguido perfeccionando su tecnología de desulfuración de gases de combustión basada en amoníaco mediante siete generaciones de desarrollo.
El trabajo se ha centrado en varios de los problemas técnicos que históricamente han limitado la desulfuración con amoníaco, incluidos el tratamiento de gases de combustión con alto contenido de azufre, la adaptación a grandes volúmenes de gas, la mejora de la eficiencia de oxidación, el control de aerosoles y la gestión del escape de amoníaco.
Estas no son consideraciones de diseño aisladas. Influyen en el rendimiento global del sistema FGD, desde el contacto gas-líquido y la eficiencia de reacción hasta las emisiones aguas abajo y la estabilidad operativa diaria.
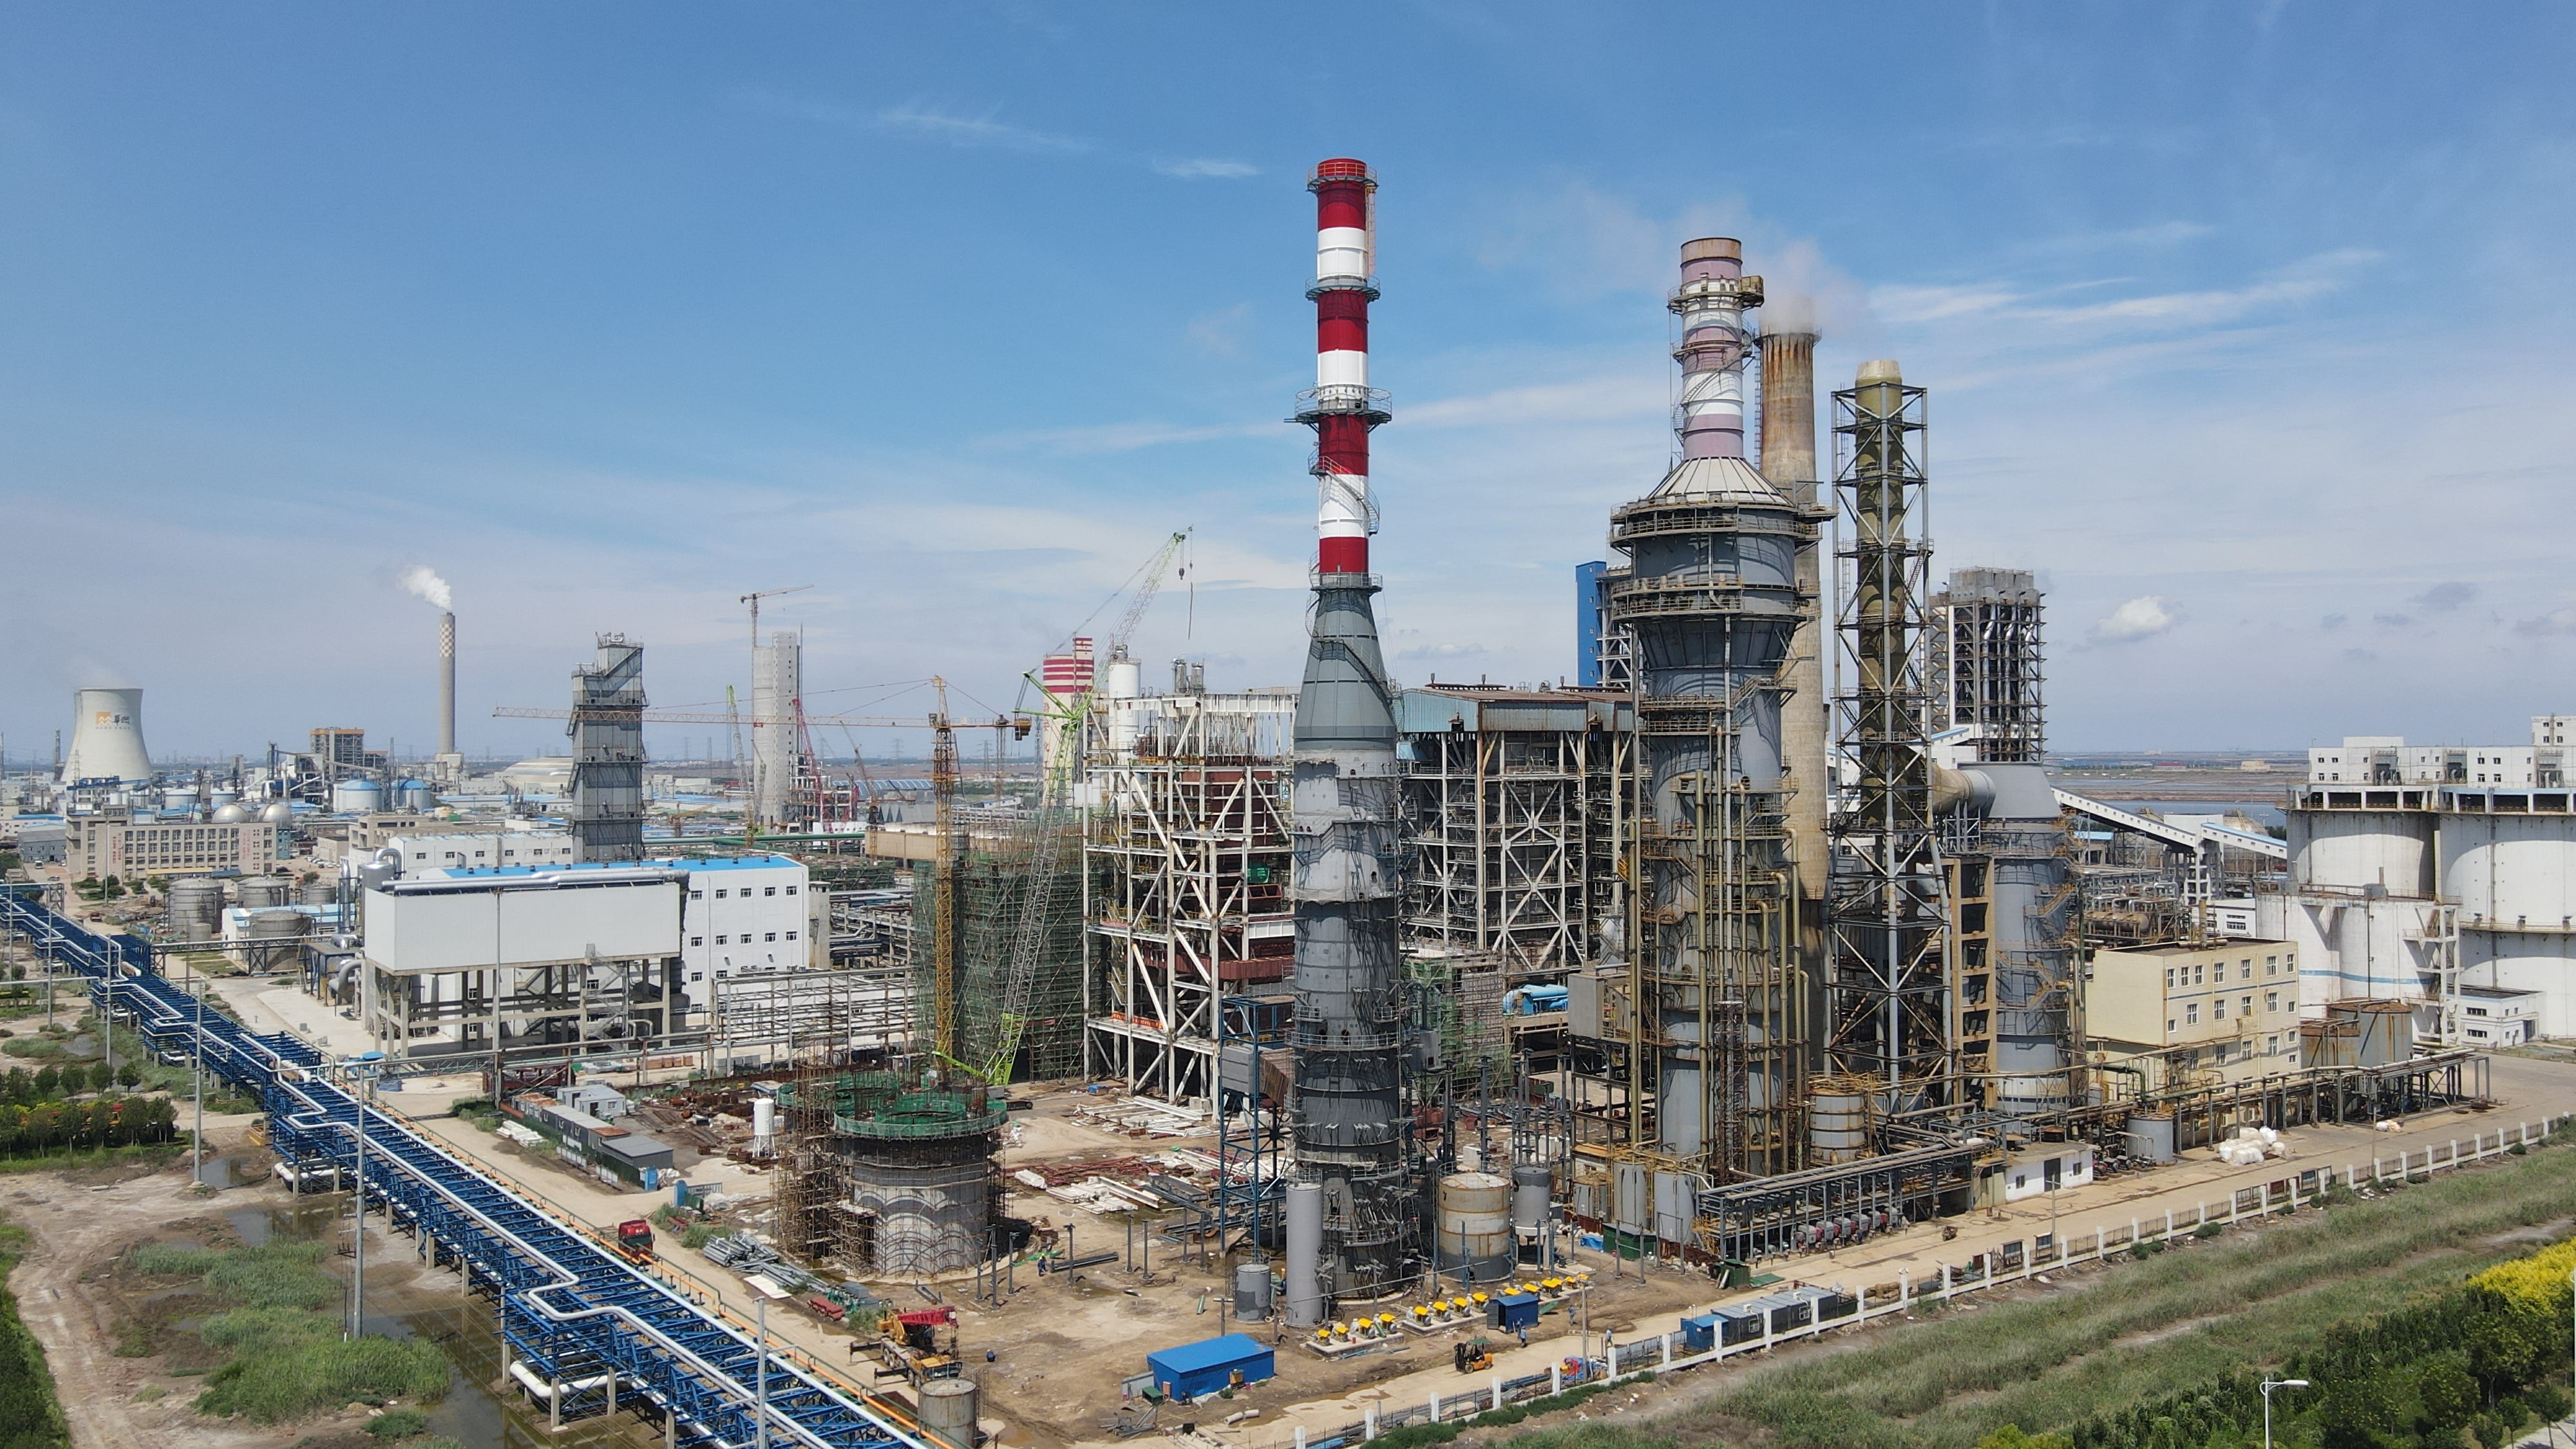
La tecnología se ha aplicado en la fabricación química, la generación de energía, la industria siderúrgica, los materiales de carbono, la fabricación de papel y la coquización. Este amplio espectro de aplicaciones refleja la necesidad de adaptar las configuraciones de proceso a distintas composiciones de gas, condiciones operativas y requisitos productivos.
Para un fabricante de sistemas FGD, el reto es, por tanto, más amplio que simplemente suministrar un absorbedor o un conjunto de equipos. El diseño del proceso, la integración de los equipos, la estrategia de control y la puesta en marcha contribuyen todos al resultado final.
La economía: mirar más allá de la inversión inicial
El análisis económico de la desulfurización con amoníaco debe evaluarse a lo largo de todo el ciclo operativo, y no únicamente comparando los precios de compra de los equipos.
La inversión de capital es solo una parte del cálculo. También son relevantes los gastos operativos, el mantenimiento, la gestión de subproductos, la gestión de aguas residuales y el valor potencial de los productos recuperados.
Una diferencia importante radica en el subproducto.
La desulfurización con piedra caliza-y yeso produce yeso, cuya utilización adicional o eliminación dependerá de su calidad y de las condiciones del mercado local. La desulfurización con amoníaco puede producir sulfato de amonio, que puede emplearse en la producción de fertilizantes siempre que cumpla las especificaciones requeridas para el producto.
Esto crea una ruta potencial para la recuperación de recursos de azufre. En lugar de tratar el azufre eliminado de los gases de escape únicamente como un contaminante que debe gestionarse, el proceso puede convertirlo en un material con usos comerciales.
El beneficio económico real depende de factores como el consumo de amoníaco, el uso de energía, la configuración del equipo, los mercados locales de subproductos y los costos asociados al sistema de tratamiento existente. Estos factores deben evaluarse caso por caso, en lugar de asumir que son idénticos en todas las aplicaciones.
A medida que la tecnología nacional sigue madurando, los sistemas basados en amoníaco se vuelven más competitivos en determinadas condiciones operativas. Para algunos proyectos, pueden ofrecer una alternativa atractiva a la desulfurización convencional con calcio.
Integración de la desulfurización con la desnitrificación SCR
Otra ventaja potencial es la posibilidad de coordinar la desulfurización con amoníaco con un sistema de desnitrificación por reducción catalítica selectiva (SCR).
Ambos procesos utilizan amoníaco, aunque sus mecanismos de reacción y sus requisitos operativos difieren. Donde la configuración del proceso y el diseño de seguridad lo permitan, una disposición integrada de suministro de amoníaco puede ayudar a simplificar partes del sistema global y aprovechar mejor el espacio disponible.
Esto puede ser especialmente relevante al modernizar calderas antiguas o instalaciones industriales donde el espacio es limitado.
No obstante, la integración requiere una ingeniería cuidadosa. Deben considerarse la demanda de amoníaco, su almacenamiento y manipulación, la lógica de control, las medidas de seguridad y los requisitos operativos de cada etapa de tratamiento. La infraestructura compartida debe adoptarse únicamente cuando las condiciones específicas del proyecto lo justifiquen.
Una combinación bien diseñada de desulfurización y desnitrogenación puede ayudar a los operadores a abordar el tratamiento de gases de combustión como un sistema coordinado, en lugar de como un conjunto de procesos independientes.
Aplicaciones en Múltiples Industrias
La desulfurización de gases de combustión basada en amoníaco no está limitada a un solo tipo de instalación industrial.
La tecnología de MingSheng se ha aplicado en sectores como la fabricación química, la generación de energía, la siderurgia, los materiales de carbono, la fabricación de papel y la coquización. Cada sector presenta requisitos distintos en cuanto a volumen de gas, concentración de dióxido de azufre, carga de partículas, horarios de operación y espacio disponible para la instalación.
Por ejemplo, una actualización en una central eléctrica existente puede poner especial énfasis en las restricciones de espacio y en la integración con los equipos ya instalados. Una planta química puede tener condiciones de proceso diferentes y requerimientos específicos de operación continua. En la siderurgia o la coquización, la variabilidad de las condiciones de los gases de escape puede hacer especialmente importantes la estabilidad operativa y el control del proceso.
Por lo tanto, la solución adecuada comienza con una evaluación detallada de la aplicación, en lugar de asumir que una configuración estándar servirá para todas las instalaciones.
Un papel más amplio en el tratamiento sostenible de gases de escape
El control de las emisiones industriales se evalúa cada vez con una perspectiva más amplia. La eficiencia de eliminación sigue siendo esencial, pero los operadores también consideran la utilización de recursos, la gestión de subproductos, el consumo energético y los costos operativos a largo plazo.
La desulfurización con amoníaco ofrece una combinación potencial de eliminación de dióxido de azufre y recuperación de recursos. Su desarrollo futuro dependerá de mejoras continuas en ingeniería, funcionamiento fiable y rendimiento económico específico para cada proyecto.
MingSheng Environmental Protection aprovecha décadas de experiencia en ingeniería química para impulsar este enfoque y ampliar sus aplicaciones industriales.
Para las empresas que evalúan un nuevo sistema FGD o consideran una actualización de una instalación existente, la desulfurización con amoníaco merece ser evaluada según sus méritos técnicos y económicos reales.
El objetivo no es simplemente eliminar el dióxido de azufre. Se trata de desarrollar un sistema de tratamiento de gases de escape que ofrezca un rendimiento ambiental fiable y aproveche los recursos de manera más eficaz durante toda su vida útil.
Tabla de Contenidos
- ¿Por qué ha tardado tanto la desulfurización con amoníaco en consolidarse?
- Siete generaciones de desarrollo tecnológico
- La economía: mirar más allá de la inversión inicial
- Integración de la desulfurización con la desnitrificación SCR
- Aplicaciones en Múltiples Industrias
- Un papel más amplio en el tratamiento sostenible de gases de escape