 EN
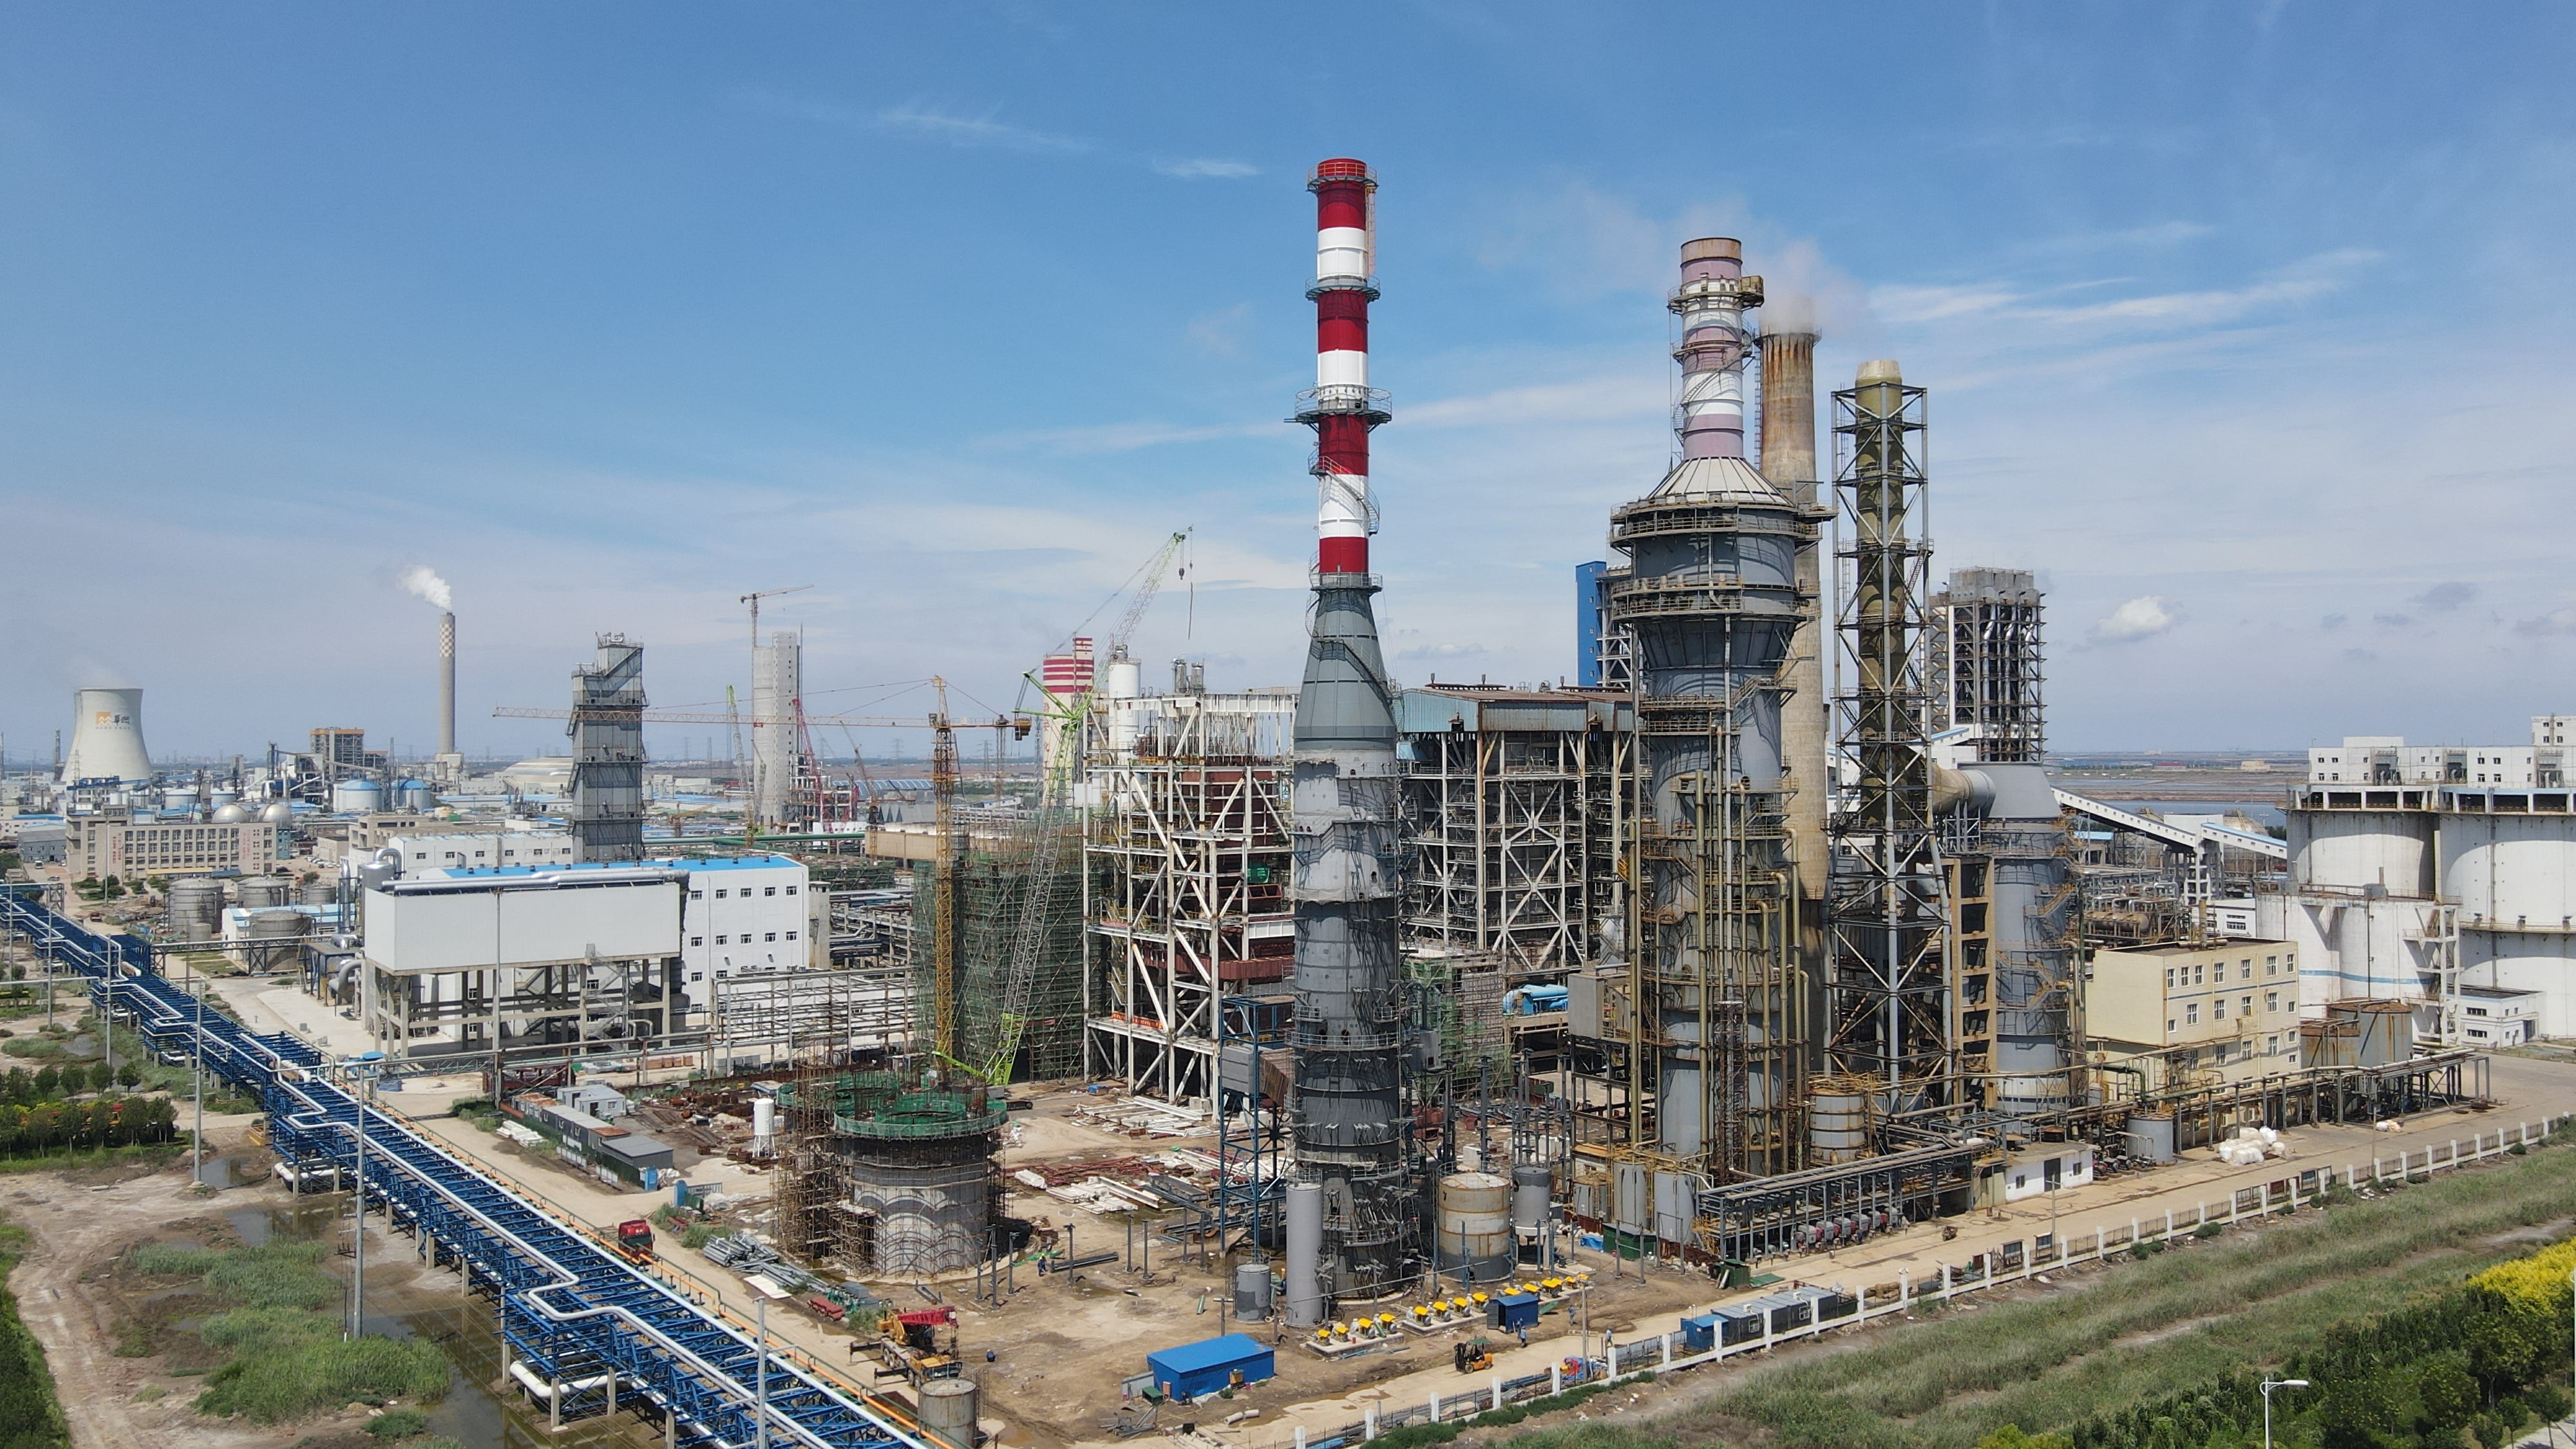
Una torre operativa de desulfurización de gases de combustión (FGD) basada en piedra caliza puede convertirse en un activo difícil de evaluar. Demolerla podría desperdiciar infraestructura aún funcional, mientras que mantener el proceso existente sin cambios podría dejar a una planta expuesta a costos operativos crecientes y a requisitos ambientales más estrictos.
Para los operadores que consideran la desulfurización con amoníaco, suelen surgir primero varias preguntas:
¿Se puede reutilizar la torre existente?
¿Cuánta modificación se requiere?
¿Cuánto tiempo llevará la modernización?
¿Generará la inversión un beneficio operativo cuantificable?
En muchos casos, una torre existente de desulfuración por lavado con piedra caliza y yeso puede considerarse para su conversión de calcio a amoníaco sin necesidad de demolerla y reconstruirla por completo . No obstante, la decisión final depende del estado estructural de la torre, sus dimensiones, su configuración de proceso, su historial de corrosión y el espacio disponible.
Por qué las plantas están reevaluando sus sistemas FGD existentes
La tecnología tradicional de desulfuración por lavado con piedra caliza y yeso se ha utilizado ampliamente para la eliminación de dióxido de azufre. Sin embargo, un proceso establecido no es automáticamente la opción más económica para cada planta durante toda su vida útil.
Los operadores necesitan evaluar cada vez más varios costos de forma conjunta:
Adquisición y manejo de piedra caliza
Almacenamiento, transporte, utilización o eliminación de yeso
Tratamiento de aguas residuales
Consumo de energía y mantenimiento de equipos
Costos relacionados con el carbono y requisitos futuros de cumplimiento
El escape de amoníaco del sistema de desnitrogenación SCR de una planta puede añadir otra capa de presión operativa. Aunque una torre FGD basada en piedra caliza no utiliza amoníaco como absorbente para la desulfurización, las plantas suelen operar los sistemas FGD y SCR en el mismo emplazamiento. Por tanto, gestionar la eliminación de dióxido de azufre, las emisiones de óxidos de nitrógeno y el escape de amoníaco requiere coordinación a lo largo de todo el proceso de tratamiento de gases de combustión.
Para algunas instalaciones, esto está impulsando un análisis más detallado de la desulfurización con amoníaco y la posibilidad de modernizar los equipos existentes en lugar de sustituir todo el sistema.
Principio de reforma: reutilizar lo que funciona, modificar lo que importa
La conversión de calcio a amoníaco no es simplemente cuestión de cambiar el absorbente. El diseño del proceso debe adaptarse a los distintos requisitos de reacción, oxidación, concentración, cristalización y recuperación de subproductos propios de la desulfurización con amoníaco.
La buena noticia es que algunas partes de la instalación existente podrían seguir siendo útiles.
1. Evaluar la torre y la infraestructura existentes
La cimentación, el cuerpo de la torre, ciertas tuberías y los edificios de la planta podrían ser adecuados para su reutilización, siempre que una inspección técnica detallada así lo confirme.
La evaluación debe abarcar la integridad estructural, la corrosión, la temperatura de operación, el flujo de gas, la caída de presión, el espacio disponible y la compatibilidad con el proceso propuesto. La reutilización debe basarse en condiciones verificadas, no en suposiciones derivadas del aspecto físico de la torre ni de su historial de servicio.
2. Modificar las secciones clave del proceso
Los sistemas tradicionales basados en piedra caliza suelen emplear una configuración de torre de aspersión. Dependiendo de la altura y la disposición interna de la torre existente, un proceso basado en amoníaco podría requerir una extensión de la torre o una configuración en serie.
Las modificaciones posibles incluyen:
Añadir secciones de concentración y oxidación
Instalar o reorganizar capas de aspersión
Actualizar los sistemas de aire de oxidación y de circulación
Proporcionar equipos adecuados para la recuperación de sulfato de amonio
Mejorar la eliminación de niebla y el control del arrastre de amoníaco o sales de amonio
El alcance exacto varía de un proyecto a otro. Un diseño de modernización debe basarse en la capacidad de tratamiento requerida, las condiciones del gas de entrada, los objetivos de emisión y las limitaciones físicas de la instalación existente.
3. Integrar el suministro de amoníaco y la manipulación de subproductos
Donde un sistema SCR ya utiliza amoníaco, la infraestructura de suministro existente puede ofrecer oportunidades de integración. Sin embargo, los sistemas de suministro comunes deben evaluarse frente a la demanda del proceso, la capacidad de almacenamiento, los requisitos de seguridad y la independencia operativa.
La modernización también debe contemplar la manipulación, la cristalización, el almacenamiento y la calidad del producto del sulfato de amonio. La recuperación de subproductos genera valor únicamente cuando el producto cumple con las especificaciones pertinentes y existe un canal viable de utilización o comercialización.
¿Cuánto tiempo lleva una modernización de un sistema FGD?
La planificación de la parada suele ser tan importante como la selección del equipo. Una parada prolongada puede interrumpir la producción, por lo que la secuencia de construcción debe desarrollarse en función del horario operativo de la planta.
MingSheng Environmental Protection indica que los proyectos típicos de conversión de calcio a amoníaco pueden completarse dentro de 90–120 días . Esta es una referencia de proyecto, no una garantía universal. La duración real depende de la cantidad de modificaciones estructurales, la adquisición de equipos, el acceso al sitio, las condiciones de construcción, los requisitos de puesta en marcha y la ventana disponible para la parada.
Según la disposición de la planta, la construcción por etapas, el trabajo durante paradas programadas y los cronogramas de instalación coordinados pueden ayudar a reducir el impacto sobre la unidad principal de producción.
Un cronograma fiable del proyecto solo debe establecerse tras inspeccionar el equipo existente y definir el alcance de la modernización.
De dónde pueden provenir los beneficios económicos
El primer beneficio potencial es la inversión en capital. Reutilizar cimientos, estructuras de torres, tuberías y edificios adecuados puede reducir la necesidad de nuevas obras civiles y evitar algunos costos asociados con la demolición.
El segundo es el cambio en la gestión de subproductos.
La desulfurización con piedra caliza-y yeso produce yeso, que puede requerir manipulación, transporte, aprovechamiento o eliminación. La desulfurización con amoníaco produce sulfato de amonio, que puede tener valor comercial cuando la calidad del producto y las condiciones del mercado son favorables.
Por lo tanto, la conversión puede modificar la estructura de costos de varias maneras:
| Elemento de costo o valor | Qué Evaluar |
|---|---|
| Construcción civil | Ahorros derivados de la reutilización de estructuras existentes |
| Piedra caliza y yeso | Reducción del consumo de piedra caliza y posibles cambios en los costos de eliminación |
| Aguas residuales | Si el proceso propuesto reduce la generación de aguas residuales y las necesidades de tratamiento |
| Consumo de energía | Potencia del ventilador, bombas de circulación, equipos de oxidación y caída de presión total del sistema |
| Consumo de amoníaco | Demanda de reactivos, rendimiento de recuperación y costos de adquisición |
| Sulfato de amonio | Calidad del producto, costos de recuperación, logística y precio de mercado |
Estos aspectos deben evaluarse conjuntamente. No debe asumirse que los costos relacionados con aguas residuales, residuos sólidos o carbono se reducirán a cero en todas las instalaciones sin verificar previamente el diseño del proceso, las normas contables aplicables y las condiciones reales del sitio.
Un modelo financiero específico para el proyecto debe comparar el sistema existente con la modernización propuesta, incluyendo la inversión inicial, los costos operativos anuales, los ingresos esperados por subproductos, el tiempo de inactividad y el mantenimiento.
El rendimiento del proceso debe verificarse
MingSheng Environmental Protection informa que su tecnología de conversión de calcio a amoníaco puede alcanzar una tasa de eliminación de dióxido de azufre superior al 99,5 %, una tasa de recuperación de amoníaco de al menos el 99 % y concentraciones de partículas en la salida inferiores a 5 mg/Nm³, según las condiciones tecnológicas y de proyecto declaradas.
Estas cifras deben evaluarse frente a la base de diseño real y verificarse mediante pruebas de rendimiento acordadas. Los resultados pueden variar según las concentraciones de contaminantes a la entrada, el volumen de gas, las condiciones operativas, la configuración del equipo y los métodos de medición.
Para un fabricante de sistemas FGD o un contratista de modernización, el objetivo no consiste simplemente en instalar equipos nuevos; se trata de garantizar una operación estable, cumplir con los requisitos de emisión acordados y establecer un proceso que siga siendo mantenible durante toda su vida útil.
Una segunda vida para los activos ambientales existentes
Una torre antigua de desulfuración de gases de combustión (FGD) no necesita convertirse automáticamente en un activo varado. Cuando su estructura y sus equipos siguen siendo adecuados, la conversión de calcio a amoníaco puede ofrecer una alternativa práctica al reemplazo total.
Lo esencial es un proceso de ingeniería riguroso: inspeccionar la instalación existente, identificar los componentes reutilizables, definir los cambios necesarios en el proceso, planificar la parada programada y evaluar la rentabilidad económica a largo plazo.
Para las plantas que enfrentan requisitos más estrictos de emisiones y una presión creciente para controlar los costos operativos, la actualización más práctica quizás no sea comenzar desde cero. Quizás consista en aprovechar mejor lo que ya existe.
El verdadero valor de una modernización de FGD no radica en mantener inalterada la torre antigua, sino en transformar la infraestructura existente en una parte integrante de un sistema más eficiente y orientado al uso racional de recursos para el tratamiento de gases de chimenea.
Tabla de Contenidos
- Por qué las plantas están reevaluando sus sistemas FGD existentes
- Principio de reforma: reutilizar lo que funciona, modificar lo que importa
- ¿Cuánto tiempo lleva una modernización de un sistema FGD?
- De dónde pueden provenir los beneficios económicos
- El rendimiento del proceso debe verificarse
- Una segunda vida para los activos ambientales existentes