 EN
Palabras clave principales: wet limestone FGD, limestone FGD technology, sistema industrial de desulfuración, sistema de eliminación de SO₂, desulfuración húmeda de gases de combustión
Meta Descripción: Comprenda cómo la tecnología húmeda de desulfuración con piedra caliza controla las emisiones de SO₂ en centrales eléctricas, acerías, plantas de cemento y otras industrias pesadas, incluyendo diseño del sistema, operación, consideraciones para modernización y recuperación de yeso.
Un análisis detallado de la desulfuración húmeda con piedra caliza
La desulfuración de gases de combustión es una parte esencial del control ambiental en industrias que queman combustibles que contienen azufre o procesan materias primas que contienen azufre.
Entre las distintas tecnologías de desulfurización de gases de combustión (FGD) disponibles actualmente, la desulfurización húmeda con piedra caliza sigue siendo una de las soluciones más consolidadas para aplicaciones industriales de alta capacidad.
Esta tecnología resulta especialmente relevante cuando se deben tratar continuamente grandes volúmenes de gases de combustión.
Un sistema FGD húmedo con piedra caliza utiliza una lechada de piedra caliza para absorber el dióxido de azufre presente en los gases de combustión. Mediante absorción, reacción química, oxidación y separación sólido-líquido, el azufre se recupera finalmente principalmente en forma de yeso.
El proceso es relativamente maduro, pero eso no significa que cada proyecto pueda emplear un mismo diseño.
Una central eléctrica, una acería, una planta de cemento y una instalación química pueden presentar temperaturas de gases muy distintas, concentraciones de polvo, cargas de azufre, horarios de operación y espacios disponibles totalmente diferentes.
Una buena ingeniería FGD comienza precisamente teniendo en cuenta esas diferencias.
El proceso básico
El primer paso consiste en preparar la piedra caliza.
La piedra caliza se tritura y muele o se suministra en una forma adecuada de polvo antes de mezclarse con agua para crear una lechada.
La lechada se bombea al absorbedor.
En el interior del absorbedor, los gases de combustión atraviesan una zona de pulverización donde la lechada de piedra caliza se distribuye mediante varios niveles de pulverización.
El SO₂ presente en los gases de combustión se disuelve en las gotas líquidas.
Luego reacciona con compuestos que contienen calcio.
Los compuestos de azufre se oxidan posteriormente, formando sulfato de calcio.
En condiciones adecuadas, cristales de yeso se desarrollan en la lechada.
El yeso se separa y se deshidrata.
Este proceso permite convertir un contaminante gaseoso en un producto sólido estable.
Por qué es importante el contacto gas-líquido
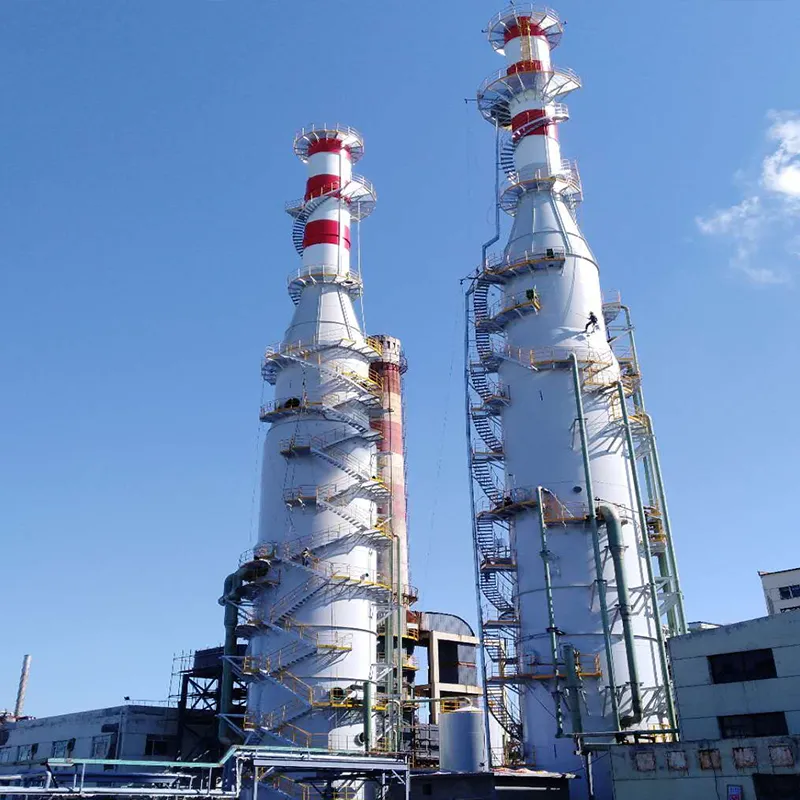
El absorbedor se encuentra en el centro del rendimiento de la desulfurización de gases de combustión (FGD) con piedra caliza húmeda.
El sistema debe poner un gran volumen de gas en estrecho contacto con la lechada circulante.
La disposición de las boquillas de pulverización, el tamaño de las gotas, la velocidad del gas, la distribución del líquido y las dimensiones del absorbedor afectan todos este contacto.
Si la distribución de la lechada es irregular, algunas partes del gas podrían no tener contacto suficiente con el agente absorbente.
Si la velocidad del gas es demasiado alta, pueden aumentar las pérdidas de presión y la arrastre.
Por lo tanto, el diseño del absorbedor constituye un problema de ingeniería que implica varios factores en competencia.
Calidad y molienda de la piedra caliza
No toda la piedra caliza se comporta de manera idéntica.
Las distintas fuentes de piedra caliza presentan diferentes composiciones químicas, dureza, pureza y reactividad.
En consecuencia, el diseño de la FGD debe tener en cuenta la piedra caliza real que se utilizará.
Si la caliza se prepara en el lugar, el equipo de molienda también forma parte del sistema general.
La finura requerida afecta el rendimiento de la reacción, mientras que la potencia de molienda contribuye a los costos operativos.
Por esta razón, la selección y la preparación de la caliza deben evaluarse en las primeras etapas del diseño del proyecto.
Gestión de la química de la lechada
La lechada de absorción no es simplemente agua mezclada con caliza.
Su composición química cambia continuamente a medida que se absorbe el SO₂ y los compuestos de calcio reaccionan.
El pH de operación debe controlarse dentro del rango adecuado.
Si el pH se vuelve demasiado bajo, el rendimiento de absorción del SO₂ puede verse afectado.
Si se añade exceso de caliza sin un control adecuado, la utilización del reactivo puede volverse ineficiente.
El sistema requiere, por tanto, instrumentación y control automático para mantener condiciones operativas estables.
Oxidación y formación de yeso
Los compuestos de azufre formados durante la absorción no se convierten inmediatamente en yeso.
La lechada requiere una etapa de oxidación.
Se introduce aire en el absorbedor o en una zona de oxidación dedicada para convertir las especies sulfito en sulfato.
Este proceso es importante porque la formación estable de yeso depende de una oxidación eficaz.
La calidad del yeso resultante puede verse afectada por las condiciones de oxidación, la concentración de sólidos, la cristalización, las impurezas y el rendimiento del deshidratado.
Deshidratación del yeso
Una vez producido el yeso, debe separarse de la lechada.
El equipo de deshidratado puede reducir el contenido de agua y producir un material más fácil de almacenar, transportar o, potencialmente, reutilizar.
Según el proyecto, el equipo puede incluir hidrociclones, filtros de banda al vacío u otras tecnologías de separación sólido-líquido.
La configuración adecuada depende de los requisitos del yeso y del diseño general del proceso.
Desulfurización húmeda con piedra caliza para centrales eléctricas
Las centrales eléctricas suelen requerir sistemas FGD de alta capacidad debido a sus grandes volúmenes de gases de combustión.
Un sistema húmedo con piedra caliza puede diseñarse para operación continua y adaptarse a variaciones en la carga de la caldera.
El diseño debe considerar:
Caudal máximo y mínimo de gas
Concentración de SO₂
Temperatura del gas de escape
Carga de polvo
Calidad de la piedra caliza
Límite de emisiones exigido
El sistema también necesita redundancia suficiente en los equipos críticos cuando la operación continua de la planta es importante.
Desulfurización húmeda con piedra caliza para aplicaciones siderúrgicas y metalúrgicas
Los procesos siderúrgicos y metalúrgicos pueden generar gases de combustión que contienen SO₂ junto con altos niveles de polvo y otros componentes.
Estas condiciones pueden generar desafíos adicionales para los sistemas FGD húmedos.
El polvo que ingresa al absorbedor puede afectar las propiedades de la lechada y aumentar el desgaste de los equipos.
Por lo tanto, el control del polvo aguas arriba y la gestión de la lechada deben considerarse de forma conjunta.
FGD húmedo con piedra caliza para calderas industriales
Las calderas industriales constituyen otra aplicación importante.
A diferencia de las centrales eléctricas de muy gran tamaño, las instalaciones de calderas industriales pueden disponer de un espacio limitado para la instalación.
Esto hace que la disposición de los equipos sea especialmente importante.
Es necesario considerar diseños compactos, una canalización de conductos adecuada, la selección de bombas y el acceso para mantenimiento.
Retroinstalación de FGD: ¿Qué la diferencia?
La retroinstalación de un sistema FGD húmedo con piedra caliza en una instalación industrial en operación requiere más que simplemente seleccionar un absorbedor.
Los ingenieros deben comprender la planta existente.
Por ejemplo:
¿Dónde se puede instalar el absorbedor?
¿Puede el ventilador existente soportar la caída de presión adicional?
¿Hay suficiente espacio para la preparación de piedra caliza?
¿Cómo se eliminará el yeso?
¿Puede la planta proporcionar suficiente agua de proceso?
¿Cómo se comunicará el nuevo sistema de control con la planta existente?
Estas preguntas pueden afectar significativamente el diseño final.
Un proyecto de modernización puede implicar modificaciones en los conductos existentes, ventiladores, bombas, sistemas eléctricos, soportes estructurales y sistemas de control.
Consumo energético y caída de presión
Un sistema FGD consume energía.
Los principales consumidores de energía pueden incluir:
Bombas de circulación de lechada
Equipos de molienda de piedra caliza
Soplantes de aire de oxidación
Equipos de deshidratación de yeso
El absorbedor y el sistema de conductos también generan pérdidas de presión.
Por lo tanto, un diseño eficiente de FGD no debe centrarse únicamente en la eficiencia de eliminación de SO₂.
El objetivo de ingeniería debe ser lograr el desempeño ambiental requerido manteniendo bajo control el consumo de energía y los costos operativos.
Experiencia de ingeniería FGD de MirShine
MirShine Environmental Group ofrece soluciones industriales de desulfurización, incluidos los sistemas FGD de piedra caliza-y-yeso, los sistemas FGD basados en amoníaco y otras tecnologías de tratamiento de gases de combustión.
La empresa colabora con clientes de distintos sectores industriales y evalúa cada proyecto según los requisitos reales del proceso.
En proyectos de DGF con piedra caliza, el alcance de ingeniería puede abarcar:
Diseño del proceso
Diseño del absorbedor
Circulación de la lechada
Preparación de la caliza
Oxidación
Manejo del yeso
Conductos
Sistemas de Control
Fabricación de equipos
Integración del proyecto
En plantas existentes, las condiciones de modernización se incorporan al diseño desde el principio.
Selección de la tecnología adecuada de desulfuración
La DGF húmeda con piedra caliza está muy consolidada, pero no es automáticamente la mejor solución para todas las plantas.
Una comparación adecuada de tecnologías debe incluir:
Concentración de SO₂
Caudal de gases de combustión
Eficiencia de eliminación requerida
Disponibilidad de reactivos
Precio del reactivo
Valor del subproducto
Disponibilidad de agua
Espacio disponible
Consumo de energía
Equipamiento existente
Para algunas plantas, la desulfuración húmeda con piedra caliza puede ofrecer el mejor equilibrio.
Para otras, la desulfuración con amoníaco o los procesos semisecos/secos pueden ser más adecuados.
La mejor solución es aquella que se adapta al proyecto real.
Conclusión
La desulfurización húmeda con piedra caliza sigue siendo una tecnología importante para el control de emisiones industriales masivas de SO₂.
Su larga historia operativa, su cadena de suministro consolidada de equipos, la amplia disponibilidad de piedra caliza y la posibilidad de aprovechar el yeso la convierten en una opción práctica para muchas aplicaciones.
Al mismo tiempo, los proyectos exitosos de desulfuración requieren una ingeniería detallada.
Es necesario considerar el diseño del absorbedor, la química de la lechada, la calidad de la piedra caliza, la oxidación, el manejo del yeso, las pérdidas de presión, el consumo energético y las condiciones de adaptación (retrofit).
MirShine Environmental Group ofrece soluciones personalizadas de desulfurización para centrales eléctricas, acerías, plantas cementeras, instalaciones químicas y otros clientes industriales.
Al combinar la desulfurización húmeda de gases de combustión con piedra caliza y yeso con otras tecnologías ambientales, MirShine también puede apoyar a los clientes que buscan soluciones integradas para el tratamiento de gases de combustión, en lugar de equipos aislados.
Preguntas frecuentes
¿Qué es la desulfurización húmeda de gases de combustión con piedra caliza?
La desulfurización húmeda de gases de combustión con piedra caliza es una tecnología de desulfurización de gases de combustión que utiliza una lechada de piedra caliza para absorber el SO₂ y convertirlo en sulfato cálcico, comúnmente recuperado como yeso.
¿Cuál es el reactivo principal utilizado en la desulfurización húmeda de gases de combustión con piedra caliza?
El reactivo principal es la piedra caliza, generalmente preparada como una lechada acuosa antes de ingresar al absorbedor.
¿Cuál es el subproducto de la desulfurización de gases de combustión con piedra caliza?
El principal subproducto sólido es el yeso, que potencialmente puede aprovecharse según su calidad y los requisitos del mercado local.
¿Consume mucha agua la desulfurización húmeda de gases de combustión con piedra caliza?
Los sistemas de desulfurización húmeda requieren agua de proceso, y el consumo de agua depende de la configuración del sistema, las condiciones de los gases de combustión, la evaporación, los requisitos de purga y el manejo del yeso.
¿Qué industrias utilizan la desulfurización húmeda de gases de combustión con piedra caliza?
Las aplicaciones comunes incluyen la generación de energía, la industria siderúrgica, la metalurgia, la producción de cemento, el procesamiento químico y otros procesos industriales que emiten azufre.
¿Puede la desulfurización húmeda con piedra caliza eliminar altas concentraciones de SO₂?
La desulfurización húmeda con piedra caliza puede diseñarse para una amplia gama de concentraciones de SO₂. La configuración adecuada depende de las condiciones del gas de entrada y del límite de emisiones de salida requerido.
¿Se puede modernizar una planta existente con desulfurización con piedra caliza?
Sí. Los proyectos de modernización pueden incorporar o actualizar sistemas de desulfurización en instalaciones industriales existentes, aunque es necesario evaluar cuidadosamente la disposición del sitio, la caída de presión, las condiciones estructurales y los equipos ya instalados.
¿Qué ofrece MirShine para proyectos de desulfurización con piedra caliza?
MirShine ofrece soluciones personalizadas de ingeniería y equipos que abarcan el diseño del proceso, los sistemas de absorción, la circulación de lechada, la preparación de piedra caliza, la oxidación, el manejo de yeso y la integración con instalaciones industriales existentes.
Tabla de contenidos
- Un análisis detallado de la desulfuración húmeda con piedra caliza
- El proceso básico
- Por qué es importante el contacto gas-líquido
- Calidad y molienda de la piedra caliza
- Gestión de la química de la lechada
- Oxidación y formación de yeso
- Deshidratación del yeso
- Desulfurización húmeda con piedra caliza para centrales eléctricas
- Desulfurización húmeda con piedra caliza para aplicaciones siderúrgicas y metalúrgicas
- FGD húmedo con piedra caliza para calderas industriales
- Retroinstalación de FGD: ¿Qué la diferencia?
- Consumo energético y caída de presión
- Experiencia de ingeniería FGD de MirShine
- Selección de la tecnología adecuada de desulfuración
- Conclusión
-
Preguntas frecuentes
- ¿Qué es la desulfurización húmeda de gases de combustión con piedra caliza?
- ¿Cuál es el reactivo principal utilizado en la desulfurización húmeda de gases de combustión con piedra caliza?
- ¿Cuál es el subproducto de la desulfurización de gases de combustión con piedra caliza?
- ¿Consume mucha agua la desulfurización húmeda de gases de combustión con piedra caliza?
- ¿Qué industrias utilizan la desulfurización húmeda de gases de combustión con piedra caliza?
- ¿Puede la desulfurización húmeda con piedra caliza eliminar altas concentraciones de SO₂?
- ¿Se puede modernizar una planta existente con desulfurización con piedra caliza?
- ¿Qué ofrece MirShine para proyectos de desulfurización con piedra caliza?