 EN
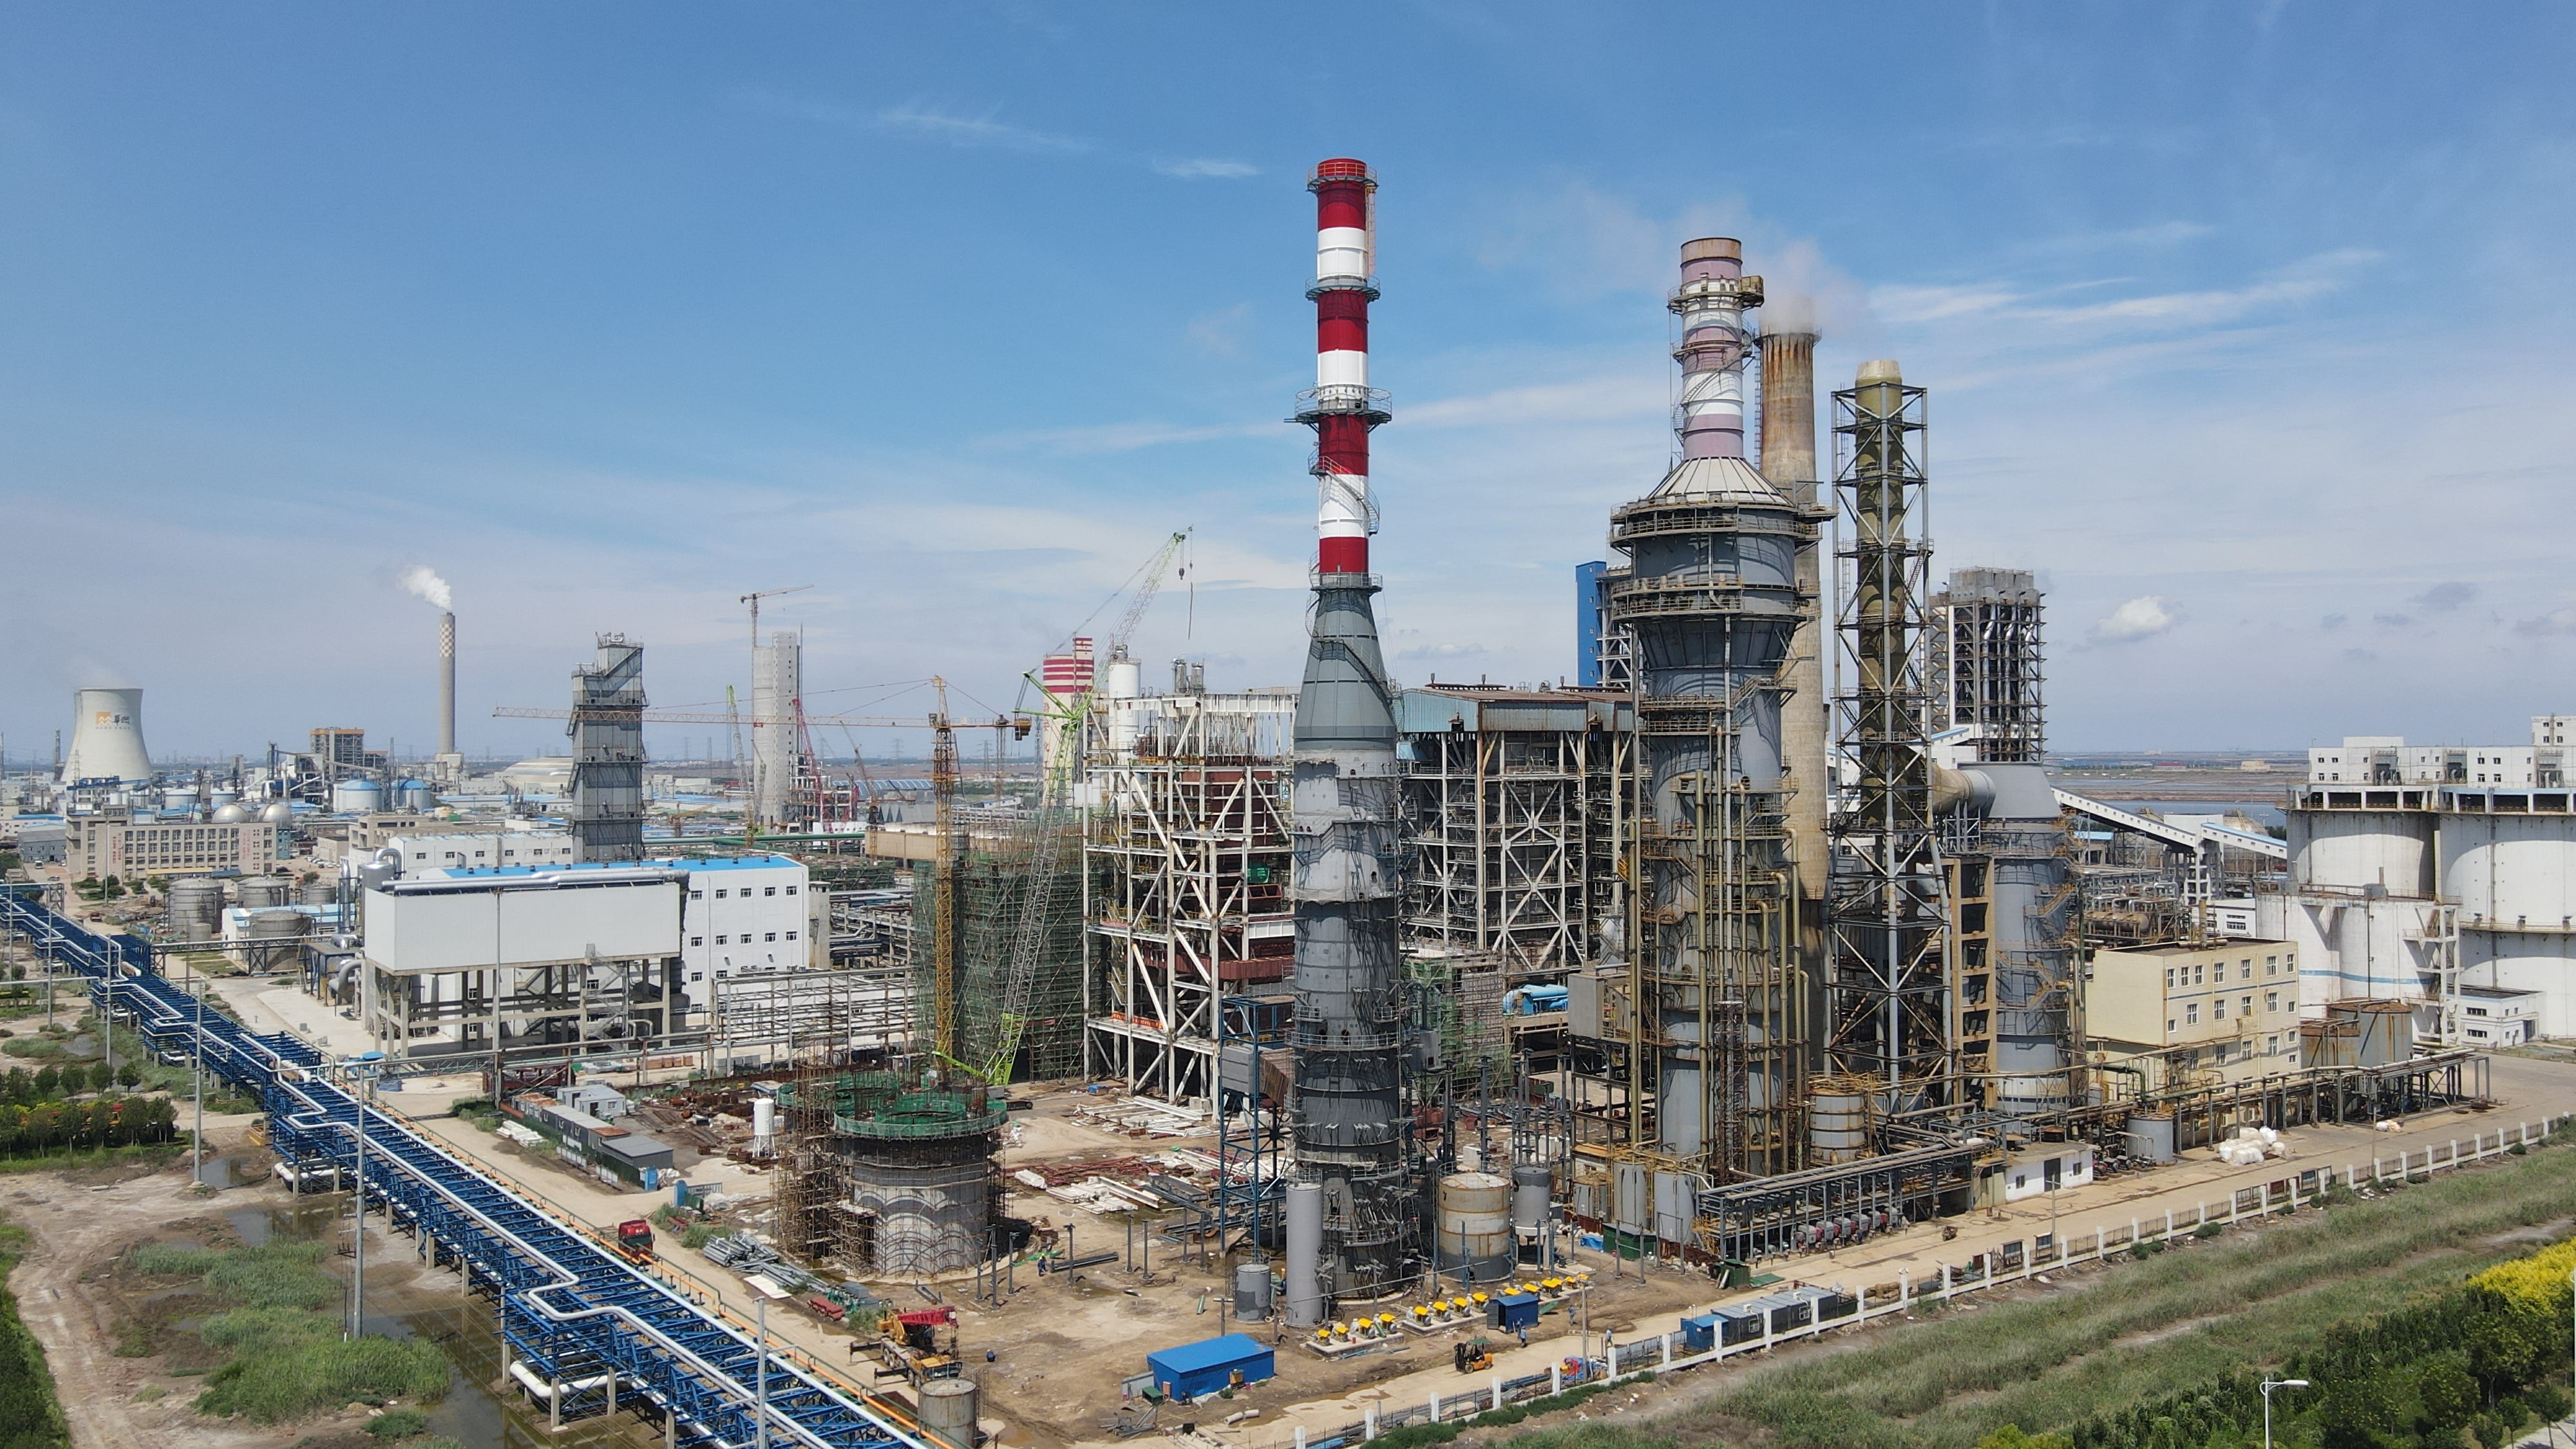
Un tour fonctionnel de désulfuration des gaz de combustion (FGD) à base de calcaire peut devenir un actif difficile à évaluer. Sa démolition risque de gaspiller des infrastructures encore utilisables, tandis que le maintien du procédé existant sans modification peut exposer une centrale à des coûts d’exploitation croissants et à des exigences environnementales plus strictes.
Pour les exploitants envisageant la désulfuration à l’ammoniac, plusieurs questions se posent généralement en premier lieu :
Le tour existant peut-il être réutilisé ?
Quelle quantité de modifications est requise ?
Combien de temps prendra la rétroinstallation ?
L’investissement permettra-t-il d’obtenir un avantage opérationnel mesurable ?
Dans de nombreux cas, une tour existante de Désulfuration des Gaz de Combustion (FGD) au calcaire-plâtre peut être envisagée pour une conversion calcium-ammoniac sans démolition ni reconstruction complètes . La décision finale dépend toutefois de l’état structurel de la tour, de ses dimensions, de sa configuration procédurale, de son historique de corrosion et de l’espace disponible.
Pourquoi les centrales réévaluent-elles leurs systèmes FGD existants
La technologie traditionnelle de Désulfuration des Gaz de Combustion (FGD) au calcaire-plâtre est largement utilisée pour l’élimination du dioxyde de soufre. Toutefois, un procédé éprouvé n’est pas automatiquement l’option la plus économique pour chaque centrale sur l’ensemble de sa durée de fonctionnement.
Les exploitants doivent de plus en plus évaluer conjointement plusieurs coûts :
Approvisionnement et manutention du calcaire
Stockage, transport, valorisation ou élimination du plâtre
Traitement des eaux usées
Consommation d’énergie et entretien des équipements
Coûts liés au carbone et exigences futures en matière de conformité
Le débordement d’ammoniac provenant du système de dénitrification SCR d’une centrale peut ajouter une couche supplémentaire de pression opérationnelle. Bien qu’une tour de désulfuration FGD à base de chaux ne fasse pas elle-même usage d’ammoniac comme agent absorbant, les centrales exploitent souvent simultanément des systèmes FGD et SCR sur le même site. La gestion de l’élimination du dioxyde de soufre, des émissions d’oxydes d’azote et du débordement d’ammoniac exige donc une coordination transversale de l’ensemble du procédé de traitement des gaz de combustion.
Pour certains sites, cela incite à examiner plus attentivement la désulfuration à l’ammoniac ainsi que la possibilité de moderniser les équipements existants plutôt que de remplacer l’ensemble du système.
Le principe de rétrofit : réutiliser ce qui fonctionne, modifier ce qui compte
La conversion calcium–ammoniac ne consiste pas simplement à changer l’agent absorbant. La conception du procédé doit tenir compte des exigences différentes relatives aux réactions, à l’oxydation, à la concentration, à la cristallisation et à la récupération des sous-produits propres à la désulfuration à l’ammoniac.
La bonne nouvelle est que certaines parties de l’installation existante pourraient rester utiles.
1. Évaluer la tour et les infrastructures existantes
La fondation, la carcasse de la tour, certains canalisations et les bâtiments de l’usine pourraient convenir à une réutilisation, sous réserve d’une inspection technique détaillée.
L’évaluation doit couvrir l’intégrité structurelle, la corrosion, la température de fonctionnement, le débit gazeux, la perte de charge, l’espace disponible et la compatibilité avec le procédé proposé. La réutilisation doit reposer sur des conditions vérifiées, et non sur des suppositions fondées sur l’apparence de la tour ou son historique d’exploitation.
2. Modifier les sections clés du procédé
Les systèmes traditionnels à base de chaux utilisent souvent une configuration de tour à pulvérisation. Selon la hauteur et l’agencement interne de la tour existante, un procédé à base d’ammoniac pourrait nécessiter un allongement de la tour ou une configuration en série.
Les modifications éventuelles comprennent :
Ajout de sections de concentration et d’oxydation
Installation ou réaménagement des couches de pulvérisation
Mise à niveau des systèmes d’air d’oxydation et de circulation
Fournir des équipements adaptés à la récupération du sulfate d’ammonium
Améliorer l’élimination des brouillards et le contrôle de l’entraînement d’ammoniac ou de sels d’ammonium
La portée exacte varie d’un projet à l’autre. Une conception de rétrofit doit reposer sur la capacité de traitement requise, les conditions des gaz de fumée en entrée, les objectifs d’émissions et les limitations physiques de l’installation existante.
3. Intégrer l’approvisionnement en ammoniac et la manipulation des sous-produits
Lorsqu’un système SCR utilise déjà de l’ammoniac, les infrastructures d’approvisionnement existantes peuvent offrir des possibilités d’intégration. Toutefois, les dispositions communes d’approvisionnement doivent être évaluées au regard des besoins du procédé, de la capacité de stockage, des exigences de sécurité et de l’indépendance opérationnelle.
Le rétrofit doit également prendre en compte la manipulation du sulfate d’ammonium, sa cristallisation, son stockage et la qualité du produit. La récupération de sous-produits ne crée de valeur que si le produit répond aux spécifications applicables et qu’un débouché ou une voie de commercialisation viable est disponible.
Combien de temps prend un rétrofit de DSN ?
La planification de l’arrêt est souvent aussi importante que le choix des équipements. Une période d’indisponibilité prolongée peut perturber la production ; la séquence de construction doit donc être élaborée en fonction du calendrier de fonctionnement de l’usine.
MingSheng Environmental Protection indique que les projets typiques de conversion calcium-ammoniac peuvent être menés à terme dans un délai de 90–120 jours . Il s’agit d’un exemple de projet, non d’une garantie universelle. La durée réelle dépend de l’ampleur des modifications structurelles, de l’approvisionnement en équipements, de l’accès au site, des conditions de chantier, des exigences de mise en service et de la fenêtre d’arrêt disponible.
Selon l’agencement de l’usine, une construction par étapes, des travaux réalisés pendant les arrêts planifiés et des calendriers d’installation coordonnés peuvent contribuer à réduire l’impact sur l’unité de production principale.
Un calendrier de projet fiable ne devrait être établi qu’après inspection des équipements existants et définition précise de la portée de la modernisation.
D’où proviennent les avantages économiques ?
Le premier avantage potentiel concerne les investissements en immobilisations. La réutilisation de fondations, de structures de tours, de canalisations et de bâtiments adaptés permet de réduire les besoins en travaux civils neufs et d’éviter certains coûts liés à la démolition.
Le second avantage porte sur la gestion des sous-produits.
Le procédé de désulfuration au calcaire-gypse produit du gypse, qui peut nécessiter une manutention, un transport, une valorisation ou une élimination. La désulfuration à l’ammoniac produit du sulfate d’ammonium, dont la valeur commerciale peut être intéressante lorsque la qualité du produit et les conditions du marché sont favorables.
La conversion peut donc modifier la structure des coûts de plusieurs manières :
| Poste de coûts ou de valeur | Ce qu'il faut évaluer |
|---|---|
| Travaux civils | Économies liées à la réutilisation des structures existantes |
| Calcaire et gypse | Réduction de la consommation de calcaire et modifications éventuelles des coûts d’élimination |
| Eaux usées | Le procédé proposé permet-il de réduire la génération d’eaux usées et les besoins en traitement ? |
| Consommation d'énergie | Puissance du ventilateur, pompes de circulation, équipements d’oxydation et chute de pression globale du système |
| Consommation d’ammoniac | Demande en réactifs, rendement de récupération et coûts d’approvisionnement |
| Sulfate d'ammonium | Qualité du produit, coûts de récupération, logistique et prix du marché |
Ces éléments doivent être évalués conjointement. Il ne faut pas présumer que les coûts liés aux eaux usées, aux déchets solides ou au carbone tomberont à zéro pour chaque installation sans avoir vérifié la conception du procédé, les règles comptables applicables et les conditions réelles sur site.
Un modèle financier spécifique au projet doit comparer le système existant avec la rétrofit proposée, y compris les dépenses en capital, les coûts annuels d’exploitation, les recettes attendues issues des sous-produits, les arrêts de production et la maintenance.
Les performances du procédé doivent être vérifiées
MingSheng Environmental Protection indique que sa technologie de conversion calcium-en-ammoniac permet d’atteindre un taux d’élimination du dioxyde de soufre supérieur à 99,5 %, un taux de récupération de l’ammoniac d’au moins 99 % et des concentrations de particules en sortie inférieures à 5 mg/Nm³, dans les conditions technologiques et projetées qu’elle spécifie.
Ces chiffres doivent être évalués par rapport aux bases de conception réelles et vérifiés au moyen d’essais de performance convenus. Les résultats peuvent varier selon les concentrations initiales de polluants, le débit gazeux, les conditions de fonctionnement, la configuration des équipements et les méthodes de mesure.
Pour un fabricant de système de désulfuration des gaz de combustion (FGD) ou un entrepreneur chargé d’une rétrofit, l’objectif ne consiste pas simplement à installer de nouveaux équipements, mais à assurer un fonctionnement stable, à respecter les exigences en matière d’émissions convenues et à mettre en place un procédé qui demeurera facilement maintenable tout au long de sa durée de service.
Une seconde vie pour les actifs environnementaux existants
Une ancienne tour de désulfuration des gaz de combustion (FGD) ne devient pas automatiquement un actif immobilisé. Lorsque sa structure et ses équipements restent adaptés, la conversion calcium-ammoniac peut offrir une alternative pratique au remplacement complet.
L’essentiel réside dans un processus d’ingénierie rigoureux : inspecter l’installation existante, identifier les composants réutilisables, définir les modifications de procédé nécessaires, planifier l’arrêt et évaluer la rentabilité à long terme.
Pour les centrales confrontées à des exigences plus strictes en matière d’émissions et à une pression croissante pour maîtriser leurs coûts d’exploitation, la mise à niveau la plus pratique ne consiste pas nécessairement à repartir de zéro. Elle peut consister à mieux exploiter ce qui existe déjà.
La véritable valeur d’une modernisation FGD ne réside pas dans le maintien inchangé de l’ancienne tour, mais dans la transformation des infrastructures existantes en un élément intégré d’un système plus efficace et plus respectueux des ressources pour le traitement des gaz de combustion.
Table des matières
- Pourquoi les centrales réévaluent-elles leurs systèmes FGD existants
- Le principe de rétrofit : réutiliser ce qui fonctionne, modifier ce qui compte
- Combien de temps prend un rétrofit de DSN ?
- D’où proviennent les avantages économiques ?
- Les performances du procédé doivent être vérifiées
- Une seconde vie pour les actifs environnementaux existants