 EN
長年にわたり、中国では石灰石・石膏法が排ガス脱硫の主流技術でした。一方で、アンモニア脱硫は、二酸化硫黄(SO₂)の高効率除去と資源回収を同時に実現できる可能性から、注目を集めてきました。しかし、こうした利点があるにもかかわらず、これまでその導入は、いくつかの工学的課題によって制限されてきました。
この状況は今、変わりつつあります。
プロセス設計、装置開発、運転制御の進展により、アンモニアを用いた排ガス脱硫技術は長年にわたって課題とされてきた技術的障壁を克服しつつあります。明生環境保護(ミンシェン・エンバイロメンタル・プロテクション)社は、この分野で10年以上にわたり取り組み、7世代に及ぶ技術開発を経て、さまざまな産業分野への応用拡大を実現しています。
これは、排出規制への適合、運用コスト、長期的な環境性能のバランスを図ろうとするプラント運転者にとって極めて重要な動きです。
なぜアンモニア脱硫は普及までに時間がかかったのか?
アンモニア脱硫にはいくつかの優れた特徴があります。装置が比較的小型で済むこと、アンモニアを用いて二酸化硫黄を吸収すること、そして副産物として硫酸アンモニウム——有用な肥料関連製品——を回収できることです。
石灰石・石膏法と比較して、石膏の処分量削減や、カルシウム系プロセスに伴う排水処理の課題の一部を回避できる可能性があります。
ただし、こうした利点が自動的に産業規模での安定運用につながるわけではありません。この技術は、エアロゾルの発生、アンモニアの逃げ(アンモニアスリップ)、高粉塵条件での安定運転、および高濃度二酸化硫黄を含む排ガスの効果的な処理といった実用上の課題に対応する必要があります。
吸収塔下流における可視プラム(白煙)の発生抑制と酸化効率の確保も、システム設計において重要な検討事項です。
産業ユーザーにとって決定的な問いは、「理論上有望に見えるかどうか」ではなく、「排出規制を満たしつつ、実際の運転条件下で信頼性の高い性能を維持し、総運用コストをコントロールできるかどうか」です。
7世代にわたる技術開発
明晟環境保護は、アンモニアを用いた排ガス脱硫技術を、7世代にわたる開発を通じて継続的に洗練させてきた。
本取り組みでは、従来からアンモニア脱硫の実用化を制約してきた技術課題——高濃度硫黄排ガスへの対応、大流量排ガスへの適応、酸化効率の向上、エアロゾルの抑制、およびアンモニアスリップの管理——に重点を置いてきた。
これらの課題は孤立した設計要素ではなく、気液接触や反応効率といった基本性能から、下流側の排出濃度や日常的な運転安定性に至るまで、脱硫装置全体の性能に影響を与える。
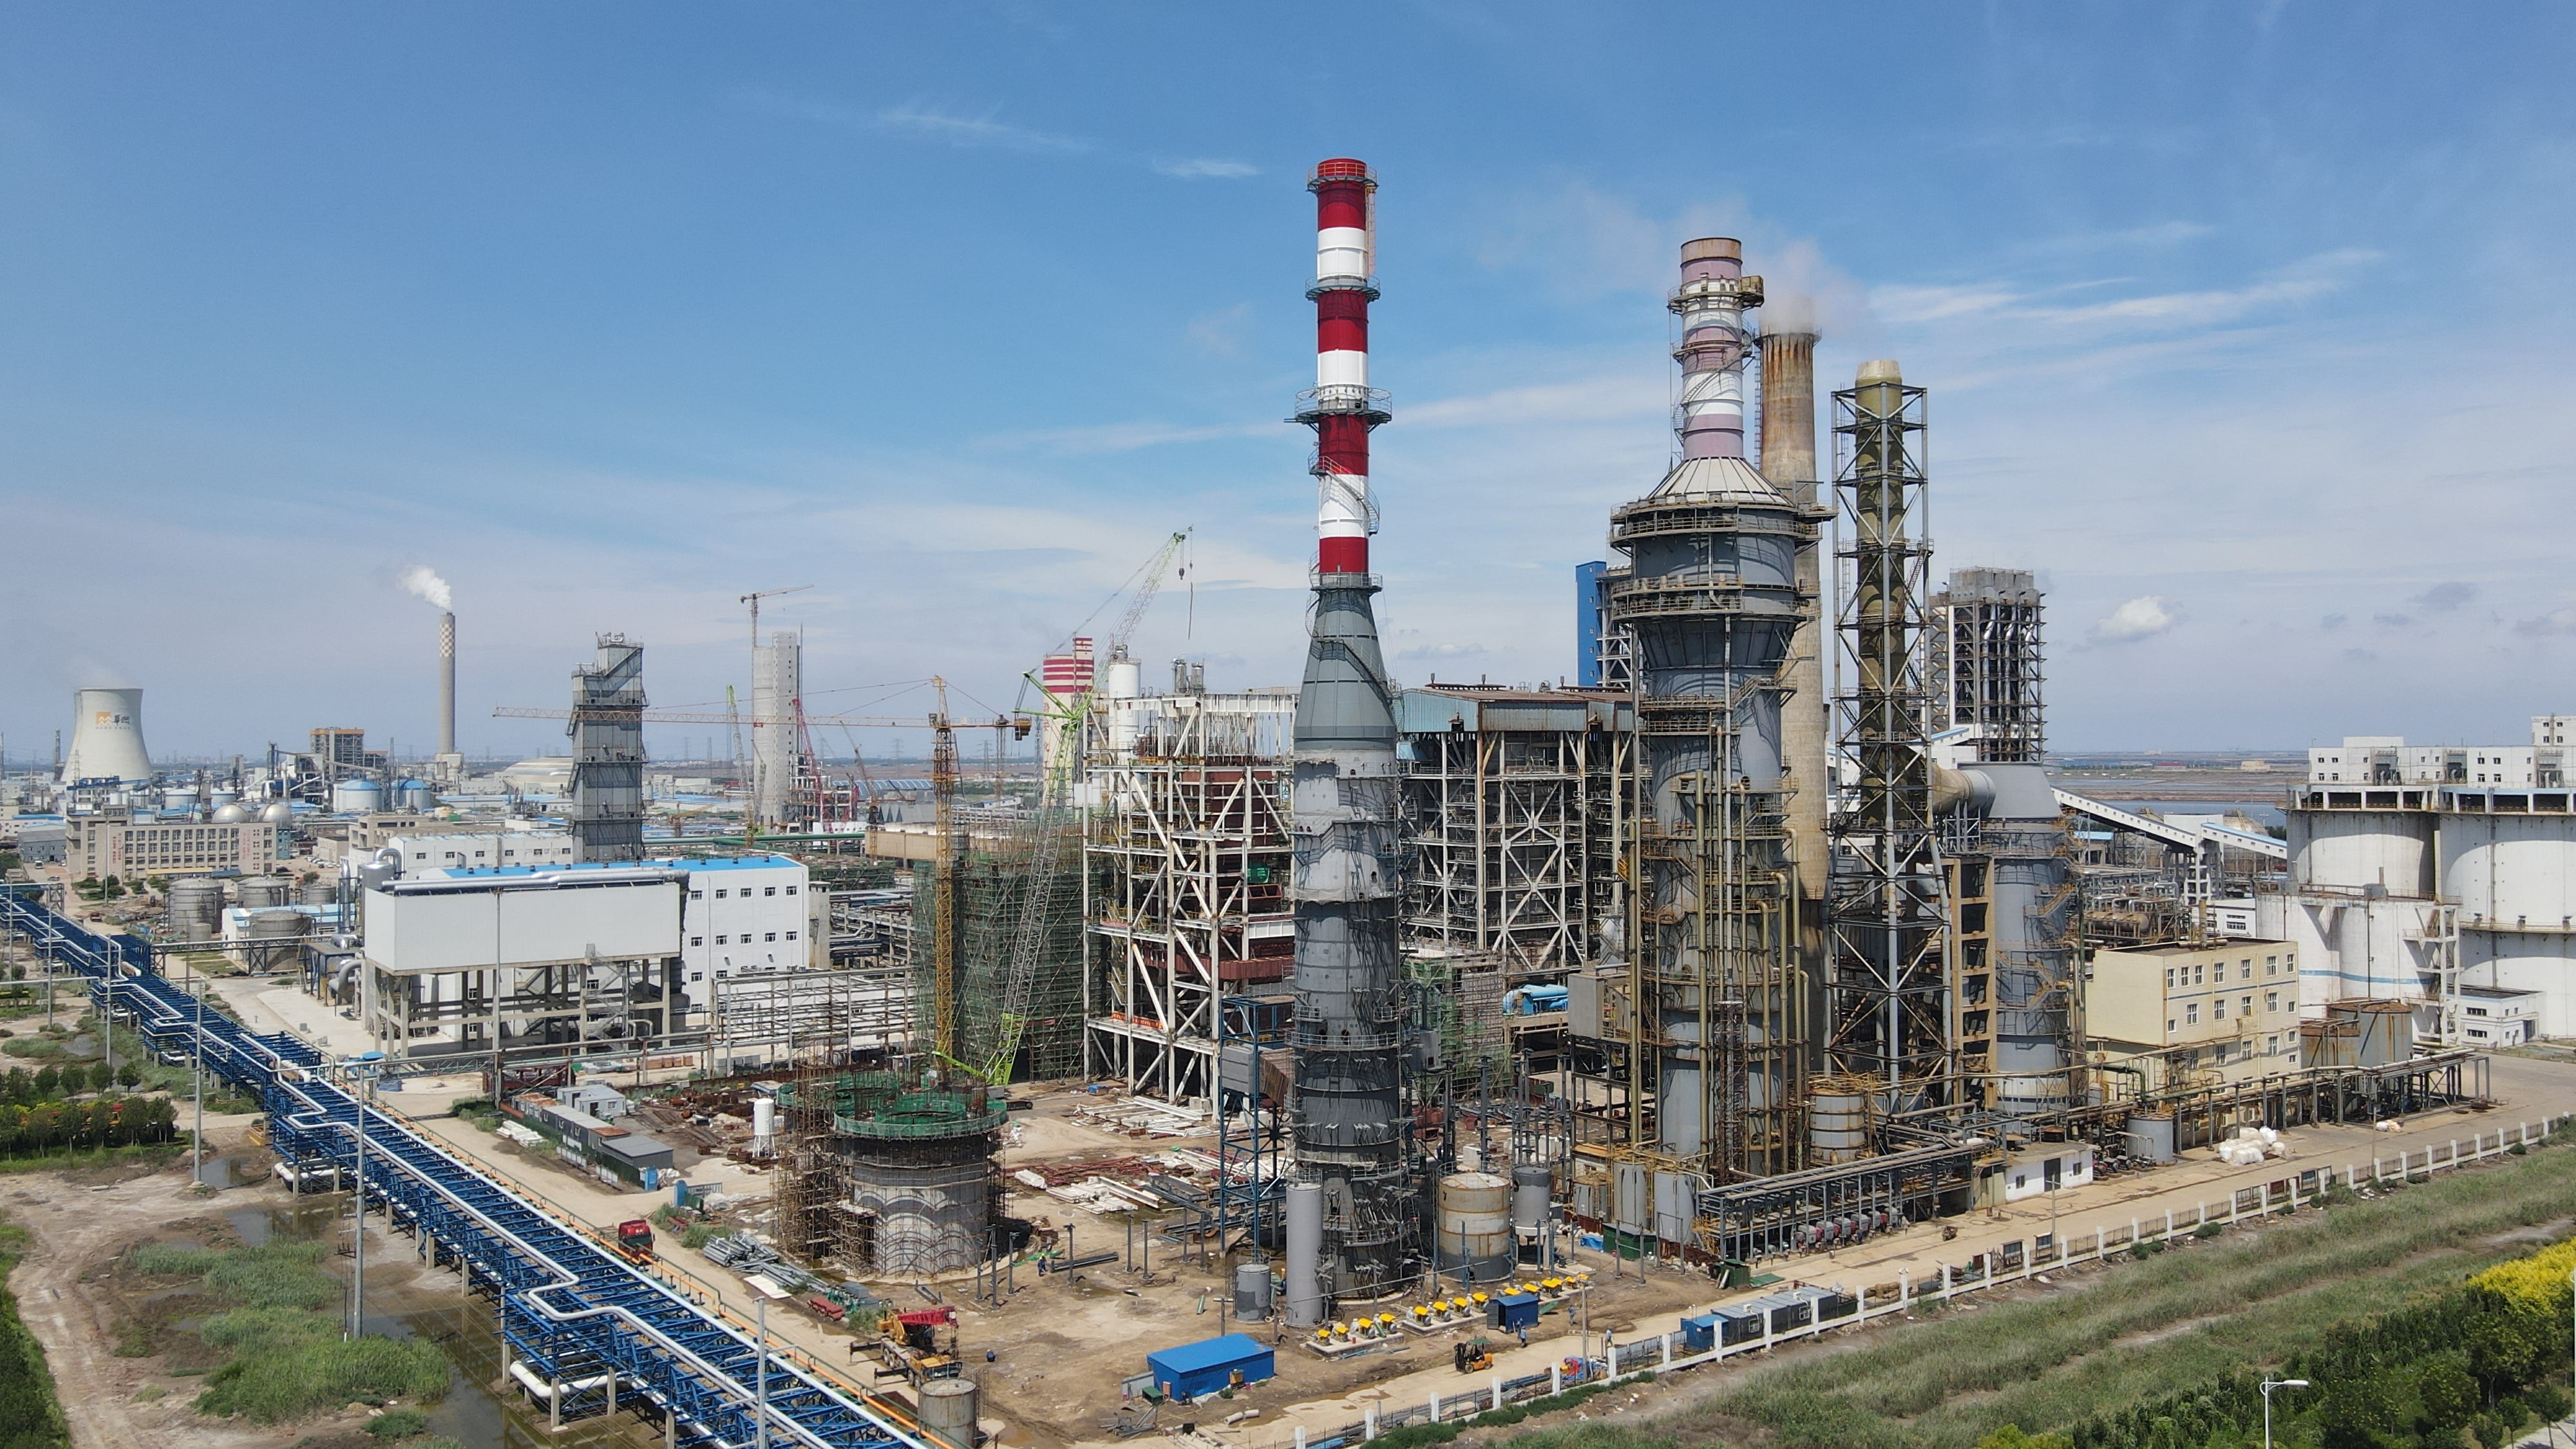
この技術は、化学製造、発電、鉄鋼、炭素材料、製紙、コークス製造など多様な分野に適用されており、これは、排ガスの組成、運転条件、生産要件に応じてプロセス構成を柔軟に調整する必要性を反映している。
FGDシステムメーカーにとって、課題は吸収塔や一式設備の供給にとどまらず、プロセス設計、機器の統合、制御戦略、試運転など、最終的な成果に影響を与えるあらゆる要素を包括的に対応することにある。
経済性:初期投資額だけにとどまらない視点で検討する
アンモニア脱硫の経済性は、単に設備購入価格を比較するのではなく、運用期間全体を通じて総合的に評価する必要がある。
設備投資額はコスト計算の一部にすぎない。運転経費、保守費用、副産物の処理、排水管理、および回収された副産物の有効活用による収益可能性も、同様に重要な要素である。
重要な相違点の一つが副産物である。
石灰石・石膏法による脱硫では石膏が生成されるが、その品質や地域市場の状況によっては、さらなる有効利用または廃棄処分が必要となる場合がある。一方、アンモニア脱硫では硫酸アンモニウムが生成され、所定の品質基準を満たせば肥料製造への利用が可能である。
これにより、硫黄資源の回収が可能なルートが生まれます。排ガスから除去された硫黄を単に処理対象の汚染物質とみなすのではなく、商業的に利用可能な素材へと変換することが可能になります。
実際の経済的便益は、アンモニア消費量、エネルギー使用量、設備構成、現地における副産物市場の状況、および既存の処理システムに伴うコストなど、さまざまな要因に左右されます。これらの要因は、すべての用途で一律であると想定するのではなく、各プロジェクトごとに個別に評価する必要があります。
国内技術が継続的に成熟するにつれ、アンモニアを用いた脱硫システムは、特定の運転条件下でより競争力を持つようになっています。一部のプロジェクトでは、従来のカルシウム系脱硫法に代わる魅力的な選択肢となる可能性があります。
脱硫とSCR脱硝の統合
もう一つの潜在的な利点として、アンモニア脱硫装置と選択触媒還元(SCR)脱硝装置との連携運用が挙げられます。
両プロセスともアンモニアを使用しますが、反応機構および運転条件は異なります。プロセス構成および安全設計が許容する場合、アンモニア供給を統合することで、全体システムの一部を簡素化し、有効な設置スペースをより効率的に活用できる可能性があります。
これは、設置スペースが限られている既存のボイラー設備や産業施設の更新工事において特に重要です。
ただし、統合には慎重なエンジニアリングが必要です。アンモニアの需要量、貯蔵・取扱方法、制御ロジック、安全対策、および各処理段階の運転要件をすべて検討する必要があります。共用インフラは、当該プロジェクトの具体的な条件がそれを支持する場合にのみ採用すべきです。
脱硫と脱硝を適切に組み合わせた設計により、運用者は排ガス処理を個別のプロセスの集合体ではなく、統合された一貫したシステムとして捉えることができます。
複数産業での応用
アンモニアを用いる排ガス脱硫技術は、特定の種類の産業施設に限定されるものではありません。
明晟(ミンシェン)社の技術は、化学製造、発電、製鉄、炭素材料、製紙、コークス製造などの分野に導入されています。これらの分野では、ガス流量、二酸化硫黄濃度、粉塵負荷、運転スケジュール、設置可能なスペースなど、それぞれ異なる要件が求められます。
例えば、既存の発電所における設備更新では、特に設置スペースの制約や既存設備との統合が重視される場合があります。一方、化学プラントでは、プロセス条件や連続運転への要請が異なります。また、製鉄やコークス製造では、排ガスの状態が大きく変動するため、運転の安定性やプロセス制御の確実さが特に重要となります。
したがって、最適な解決策は、あらゆる施設に共通する標準的な構成を前提とするのではなく、対象となる用途を詳細に評価することから始まります。
持続可能な排ガス処理におけるより広範な役割
産業排出ガスの制御は、より広い視点から評価されるようになっています。脱硫効率の高さは依然として不可欠ですが、運用者は資源の有効活用、副産物の管理、エネルギー消費量、長期的な運転コストなども併せて検討しています。
アンモニア脱硫法は、二酸化硫黄の除去と資源回収を同時に実現する可能性を秘めています。今後の発展には、継続的な技術改良、安定した運転性能、および案件ごとの経済性が鍵となります。
明生環境保護(ミンシェン・エンバイロメンタル・プロテクション)社は、長年にわたる化学工学の知見を基に、この手法のさらなる高度化と産業分野への応用拡大に取り組んでいます。
新たな排煙脱硫(FGD)システムの導入を検討中、あるいは既設設備のアップグレードを検討中の企業にとって、アンモニア脱硫法は、その実際の技術的・経済的メリットに基づいて真剣に評価すべき選択肢です。
目的は、単に二酸化硫黄を除去することではありません。運用寿命全体を通じて、環境性能を確実に発揮するとともに、資源をより効果的に活用できる排ガス処理システムの開発です。