 EN
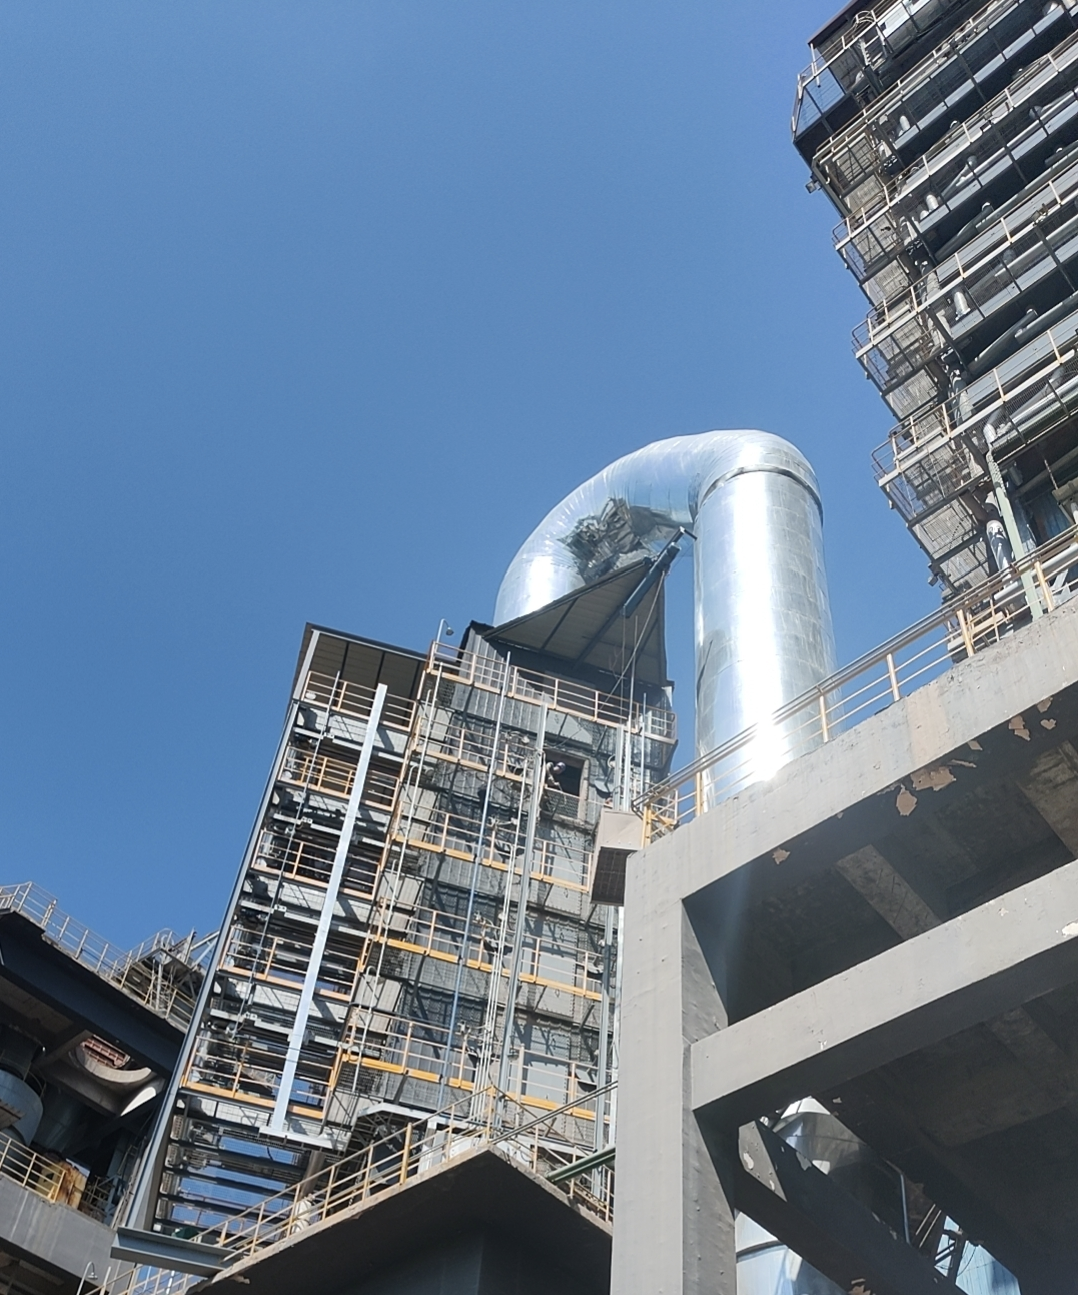
Para usinas de cogeração (CHP), a estação de aquecimento é um dos períodos mais intensos do ano. As cargas das caldeiras aumentam, os volumes de gases de combustão sobem e os sistemas de dessulfurização de gases de combustão (FGD) operam continuamente em condições exigentes.
Ao mesmo tempo, são geradas grandes quantidades de gesso de dessulfurização. Conforme a capacidade da usina e as condições operacionais, a produção diária pode atingir dezenas ou até centenas de toneladas. Esse material precisa ser armazenado, transportado e, eventualmente, aproveitado ou descartado.
Para os operadores da usina, isso é mais do que uma questão de gestão ambiental. É também um custo operacional sazonal que se torna particularmente evidente quando a aquisição de combustível e os requisitos de fornecimento de calor já estão pressionando o fluxo de caixa.
O Custo Crescente do Gesso de Dessulfurização
O valor econômico do gesso de dessulfurização varia consideravelmente entre regiões. A demanda local por materiais de construção, as distâncias de transporte e a qualidade do produto influenciam se o gesso pode ser vendido, transferido ou descartado com custo.
Dados de projetos recentes ilustram essa diferença.
Durante a temporada de aquecimento de 2025–2026, o projeto de remoção de gesso do Grupo Weihai Thermal Power registrou um preço-base de -RMB 30 por tonelada e um preço adicional baseado no valor de -RMB 15 por tonelada. Na prática, a usina teve de pagar pela remoção do gesso.
Em comparação, a Chengde Longxiao Heating estabeleceu um preço máximo de 66,7 iuan por tonelada para o seu projeto de descarte de gesso 2026–2027. A Hebei Huadian Shijiazhuang Yuhua Thermal Power pagou 56,1 iuan por tonelada pelo descarte de gesso nos meses de fevereiro e março de 2026. A Jiangsu Jiayi Thermal Power registrou um preço de licitação de 155 iuan por tonelada para o seu projeto de gesso de dessulfurização de 2026.
Esses valores demonstram quão distintas podem ser as condições econômicas de uma localidade para outra. Contudo, o desafio mais amplo permanece o mesmo: a produção de gesso concentra-se durante a estação de aquecimento, e as usinas precisam organizar armazenamento, transporte e descarte mesmo quando a demanda de mercado é limitada.
À medida que os requisitos para a gestão de resíduos sólidos se tornam mais rigorosos, esses custos merecem maior atenção no planejamento de longo prazo dos sistemas FGD.
Custos de carbono acrescentam pressão adicional
O descarte de gesso representa apenas uma parcela da equação de custos operacionais. A gestão de carbono está se tornando outra consideração importante para empresas de geração de energia e aquecimento.
De acordo com os dados citados na análise setorial original, os preços nacionais chineses de permissões de carbono oscilaram entre aproximadamente 96,5 iuan e 100 iuan por tonelada em agosto de 2026, comparados com um preço médio diário de fechamento de 63,27 iuan por tonelada em dezembro de 2025.
A reação química envolvida na dessulfurização à base de calcário também libera CO₂. O valor estimado é de aproximadamente 0,75 tonelada de CO₂ para cada tonelada de dióxido de enxofre absorvido.
À medida que os custos relacionados ao carbono recebem maior atenção, essa emissão associada à reação torna-se outro fator a considerar ao avaliar tecnologias de dessulfurização.
Para usinas de cogeração (CHP), a destinação do gesso e os custos relacionados ao carbono estão cada vez mais interligados. Ambos afetam a viabilidade econômica da manutenção da conformidade ambiental a longo prazo.
Dessulfurização com amônia: Da produção de gesso à recuperação de sulfato de amônio
A dessulfurização de gases de combustão com base em amônia oferece uma abordagem distinta para a remoção de dióxido de enxofre.
Em vez de usar calcário como agente absorvente e produzir gesso como principal subproduto, o processo utiliza amônia para absorver SO₂ e produz sulfato de amônio.
Isso cria uma oportunidade de integrar o tratamento de gases de combustão industriais ao mercado de fertilizantes.
O momento é particularmente relevante para usinas de cogeração (CHP). A estação de aquecimento geralmente termina entre o final de fevereiro e março, coincidindo com um período importante para a preparação de fertilizantes de primavera na China.
Várias empresas industriais já demonstraram o potencial dessa abordagem.
Em abril de 2026, a Zhongtian Hechuang relatou a produção de sulfato de amônio mediante a utilização de recursos dos gases de exaustão de usinas termelétricas. A divisão de energia térmica da Yangzi Petrochemical emprega a dessulfurização com amônia para converter o SO₂ dos gases de exaustão das caldeiras em sulfato de amônio, ajustando a produção conforme a carga operacional das caldeiras. Até março de 2026, a Zhong'an United havia fornecido mais de 3.000 toneladas de sulfato de amônio a fabricantes downstream de fertilizantes compostos.
Esses exemplos ilustram como a recuperação de subprodutos pode integrar-se a uma estratégia industrial mais ampla de utilização de recursos.
Por que o Mercado de Fertilizantes de Primavera é Relevante
Os preços de mercado oferecem contexto adicional sobre o valor potencial do sulfato de amônio.
No final de fevereiro de 2026, o preço médio fábrica do sulfato de amônio grau coque em Shandong era de aproximadamente RMB 1.087,5 por tonelada, enquanto o sulfato de amônio grau caprolactama estava em torno de RMB 1.180 por tonelada.
No final de abril de 2026, os preços correntes para sulfato de amônio, subproduto de usinas termelétricas e de coquerias, tinham atingido aproximadamente 1.480–1.600 iuanes por tonelada. O sulfato de amônio de grau para usinas termelétricas em Shandong estava cotado em torno de 1.595 iuanes por tonelada.
O fim da estação de aquecimento coincide, portanto, com um período em que a demanda por fertilizantes pode sustentar a utilização do sulfato de amônio recuperado.
É claro que os preços de mercado isoladamente não determinam a rentabilidade do projeto. É necessário considerar também a qualidade do produto, o consumo de amônia, os custos de recuperação, a capacidade de armazenamento, o transporte e as condições locais de mercado.
Contudo, essa comparação destaca uma diferença importante entre as duas rotas de dessulfurização de gases de combustão (FGD):
FGD com calcário-gesso: Produz gesso, cujo armazenamento, transporte, aproveitamento ou descarte podem envolver custos.
FGD com amônia: Produz sulfato de amônio, que pode ter valor comercial quando atende às especificações pertinentes para fertilizantes e dispõe de acesso a um mercado adequado.
Conversão de Cálcio para Amônia: Um Caminho de Atualização para Usinas Existente
Para usinas de cogeração (CHP) que já operam sistemas de dessulfurização com calcário-gesso (FGD), a mudança para dessulfurização com amônia não implica necessariamente demolir a torre existente e recomeçar do zero.
A conversão de cálcio para amônia oferece um caminho potencial de atualização. Dependendo do estado e da configuração da instalação existente, torres, fundações, edifícios e equipamentos relacionados adequados podem ser reutilizados. Isso pode ajudar a controlar os requisitos de investimento ao mesmo tempo que se atualiza o processo de tratamento.
Grupo MirShine desenvolveu tecnologia de conversão de cálcio para amônia para tratamento de gases de combustão industriais. O desempenho técnico relatado inclui:
Eficiência de remoção de SO₂ superior a 99,5%.
Taxa de recuperação de amônia de pelo menos 99%.
Produto sulfato de amônio atendendo aos padrões de fertilizante agrícola.
A abordagem de retrofit foi concebida para aproveitar ao máximo as torres de dessulfurização e os edifícios da central já existentes e adequados, com o âmbito real das modificações determinado pelas condições locais e por avaliações de engenharia.
Para operadores de centrais de cogeração (CHP), o valor desta abordagem vai além da simples substituição de um processo de dessulfurização por outro. Ela cria uma oportunidade para repensar a relação entre controlo de emissões, gestão de subprodutos e economia operacional.
Aproveitamento Mais Eficiente da Estação de Aquecimento
A estação de aquecimento impõe exigências consideráveis às centrais de cogeração. Os operadores devem garantir um fornecimento contínuo de calor, ao mesmo tempo que asseguram a estabilidade e conformidade dos sistemas de tratamento de gases de escape.
Na dessulfurização convencional à base de cálcio, grandes quantidades de gesso são geradas durante este período, podendo criar custos significativos de descarte. A dessulfurização com amônia oferece outra possibilidade: converter o enxofre removido dos gases de combustão em sulfato de amônio, um produto que pode entrar no mercado de fertilizantes após a estação de aquecimento.
Para operadores industriais, a questão-chave já não é simplesmente para onde enviar o gesso gerado durante o inverno.
Trata-se de saber se o enxofre removido dos gases de combustão pode tornar-se um recurso recuperável, em vez de mais um item de despesa operacional.
Sumário
- O Custo Crescente do Gesso de Dessulfurização
- Custos de carbono acrescentam pressão adicional
- Dessulfurização com amônia: Da produção de gesso à recuperação de sulfato de amônio
- Por que o Mercado de Fertilizantes de Primavera é Relevante
- Conversão de Cálcio para Amônia: Um Caminho de Atualização para Usinas Existente
- Aproveitamento Mais Eficiente da Estação de Aquecimento